Medir para optimizar.
Fundamentos de la soldadura por resistencia por puntos, calidad del nugget y control estadístico, y cómo ponerlo todo en práctica en Weldia.
Secciones
Todo lo que necesita para soldar y medir mejor.
Cómo se forma un punto
Ley de Joule, resistencias de contacto, ciclo de soldadura, los ocho factores y los materiales.
Ventana de proceso y defectos
Lóbulo de soldabilidad, expulsión, puntos fríos, holguras, shunt, LME y análisis de causa raíz.
De la medición al SPC
Sesiones de medición, gestión de puntos, gráficos I-MR, capacidad Cpl, alertas y oportunidades.
Por rol
Elija su recorrido.
Técnico de medición
Ejecuta sesiones de medición en planta.
Ingeniero de calidad
Sigue el SPC, las alertas y la capacidad.
Ingeniero de proceso
Gestiona puntos, parámetros y pinzas; analiza oportunidades.
Gestión y administración
Consulta indicadores y gestiona la organización.
Ciclo de mejora
De la oportunidad a la medición de validación.
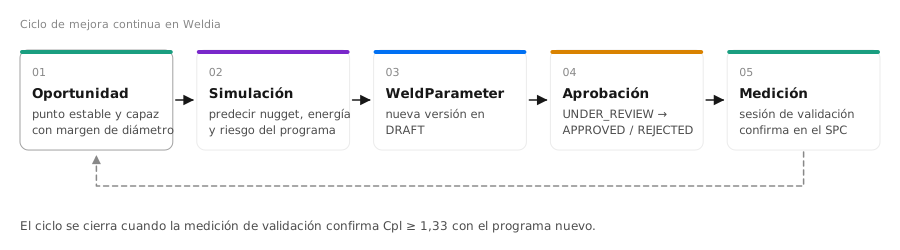
Weldia transforma las mediciones en señales de estabilidad, riesgo y ganancia. El objetivo es cerrar el ciclo entre calidad y proceso.
Ver oportunidades02 Simulación → prever nugget y energía
03 WeldParameter → nueva versión DRAFT
04 Aprobación → UNDER_REVIEW → APPROVED
05 Medición → confirmar Cpl ≥ 1,33
Empezar
Cómo usar esta wiki
La wiki está organizada en tres capas: los fundamentos técnicos, la calidad y los defectos, y el uso de la plataforma. Cada concepto técnico remite al lugar de Weldia donde se aplica.
Estructura
| Sección | Para qué | Páginas clave |
|---|---|---|
| Fundamentos | Entender por qué un punto sale bien o mal | Principio, Ciclo, Ocho factores |
| Calidad y defectos | Diagnosticar y prevenir problemas | Ventana de proceso, Problemas frecuentes, Causa raíz |
| Weldia en la práctica | Usar la plataforma en el día a día | Sesiones, SPC Cockpit, Oportunidades |
| Referencia | Consultar normas, términos y fuentes | Normas ISO, Glosario, Preguntas frecuentes |
Convenciones
Los recuadros azules relacionan el concepto con la pantalla, el campo o la regla de la plataforma.
Los recuadros ámbar señalan errores frecuentes o riesgos de calidad.
Los recuadros verdes resumen la recomendación que hay que aplicar.
- Los nombres de campos, estados y reglas de la plataforma aparecen en
monoespaciado:NEEDS_REVIEW,CPL_BELOW_1_33. - Los términos técnicos llevan el original inglés entre paréntesis la primera vez que aparecen: expulsión (splash).
- Las figuras son ilustrativas: muestran tendencias cualitativas, no datos de una línea real.
Atajos de la wiki
| Tecla | Acción |
|---|---|
| / | Ir a la búsqueda |
| ↑ ↓ Enter | Navegar por los resultados de la búsqueda |
| Esc | Cerrar la búsqueda o el menú |
Fuente del contenido
El contenido técnico completo está en el archivo docs/wiki/conhecimento-soldadura-resistencia.es.md, y las figuras en docs/wiki/images/es/. Para actualizar una figura, edite docs/wiki/tools/gerar_imagens.py y vuelva a generarlas.
Fundamentos
Principio de la soldadura por resistencia
Sin arco y sin material de aporte: una corriente elevada atraviesa las chapas comprimidas entre dos electrodos, y la resistencia eléctrica funde localmente el metal en la intercara.
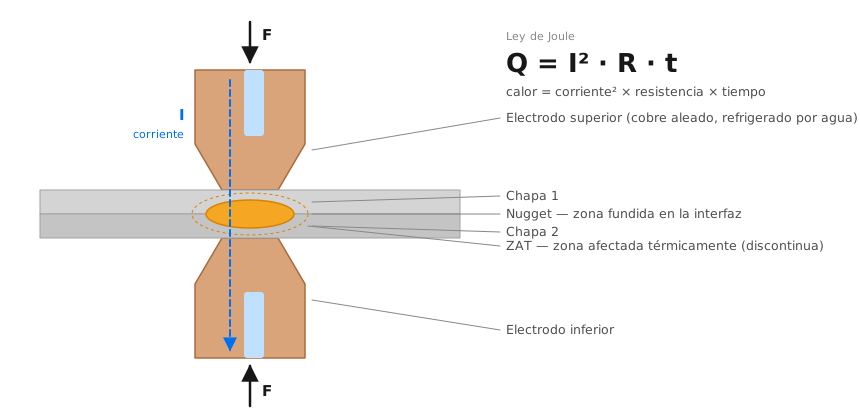
Ley de Joule
| Símbolo | Significado | Orden de magnitud en carrocería |
|---|---|---|
I | Corriente de soldadura (RMS) | 6 – 14 kA en acero; > 20 kA en aluminio |
R | Resistencia total en el recorrido | decenas a centenas de µΩ |
t | Tiempo de paso de la corriente | 100 – 600 ms |
- La corriente pesa al cuadrado. Un +10 % de corriente da cerca de un +21 % de calor. Es el parámetro más sensible.
- El calor tiene que nacer en la intercara. El diseño y los parámetros existen para concentrar el calor donde se quiere el nugget.
- El calor también se pierde. Los electrodos están refrigerados por agua; por debajo de una corriente mínima, más tiempo no forma punto.
El papel de la fuerza
La fuerza se aplica antes de la corriente, para garantizar el contacto; durante, para contener el metal fundido; y después, para forjar el nugget mientras solidifica.
Resistencias en serie
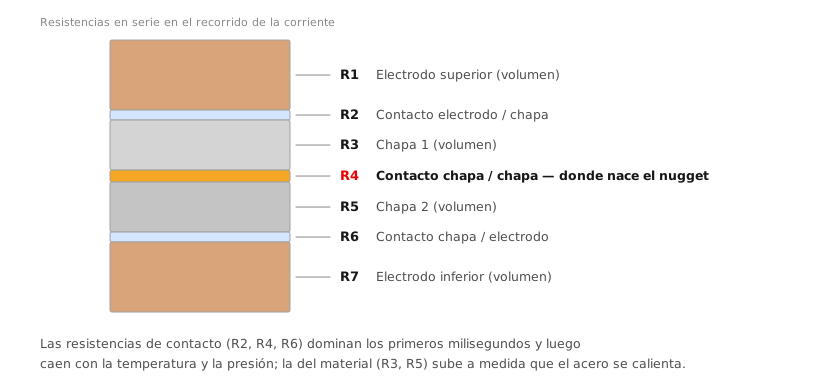
- Resistencias de contacto (R2, R4, R6): dominan los primeros milisegundos y disminuyen con la presión y la temperatura.
- Resistencia del material (R3, R5): aumenta con la temperatura.
- Resistencia dinámica: la curva R(t) que resulta de ambas. Es la señal más usada en la monitorización en tiempo real.
El resultado que se mide es el diámetro del nugget, registrado en cada NuggetMeasurement y comparado con el diámetro mínimo del WeldSpot.
Fundamentos
Familias de procesos
Los procesos de soldadura por resistencia se distinguen por la forma en que concentran el calor: por el electrodo, por la pieza o por un elemento adicional.
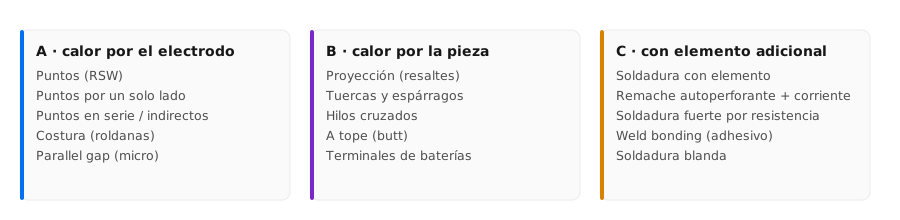
| Familia | Cómo se concentra el calor | Ejemplos |
|---|---|---|
| A: por el electrodo | Forma de la punta del electrodo | Puntos (RSW), por un solo lado, en serie, indirectos, por costura, parallel gap |
| B: por la pieza | Protuberancias, resaltes o forma natural de las piezas | Protuberancias, tuercas y espárragos, hilos cruzados, a tope, terminales de baterías |
| C: con elemento | Elemento entre las piezas | Soldadura con elemento, soldadura fuerte, weld bonding, soldadura blanda |
Soldadura por puntos
Es el proceso dominante en el montaje de carrocerías (body-in-white): un automóvil típico tiene entre 3 000 y 6 000 puntos. La forma de la punta del electrodo define el área de contacto y, con ella, el tamaño del nugget.
Protuberancias
La protuberancia debe concentrar la corriente sin colapsar demasiado deprisa. Como regla, se sitúa en la pieza que tiene más dificultad para calentarse: la más gruesa, si los materiales son iguales, o la de menor resistividad, si son diferentes. El seguimiento rápido del electrodo es crítico, porque la protuberancia colapsa en milisegundos.
La plataforma se centra en la familia A, soldadura por puntos con pinzas robotizadas.
Fundamentos
Ciclo de soldadura y schedule
Cada punto se ejecuta según un schedule con fases bien definidas. En Weldia, ese schedule se guarda y se versiona en WeldParameter.
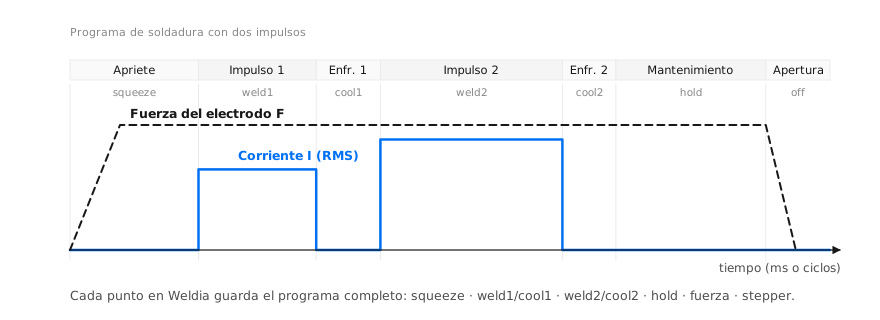
Fases
| Fase | Campo | Función | Demasiado corta | Demasiado larga |
|---|---|---|---|---|
| Apriete | squeeze | Cerrar y estabilizar la fuerza | Expulsión inicial | Tiempo de ciclo perdido |
| Impulso 1 | weld1 | Precalentamiento, recubrimiento, holguras | — | Sobrecalentamiento superficial |
| Enfriamiento 1 | cool1 | Pausa entre impulsos | — | — |
| Impulso 2 | weld2 | Crecimiento del nugget | Punto frío | Expulsión, desgaste, indentación |
| Enfriamiento 2 | cool2 | Pausa opcional | — | — |
| Mantenimiento | hold | Solidificar bajo fuerza | Porosidad, fisuras, LME | Nugget frágil en aceros templables |
| Fuerza | force | Contacto y forja | Expulsión | Menos calor, indentación |
| Stepper | stepper | Compensar el desgaste del electrodo | El nugget disminuye | Expulsión al final de la vida útil |
En máquinas AC los tiempos suelen expresarse en ciclos de red (1 ciclo = 20 ms a 50 Hz). En MFDC se expresan en ms. Confirme la unidad antes de comparar schedules.
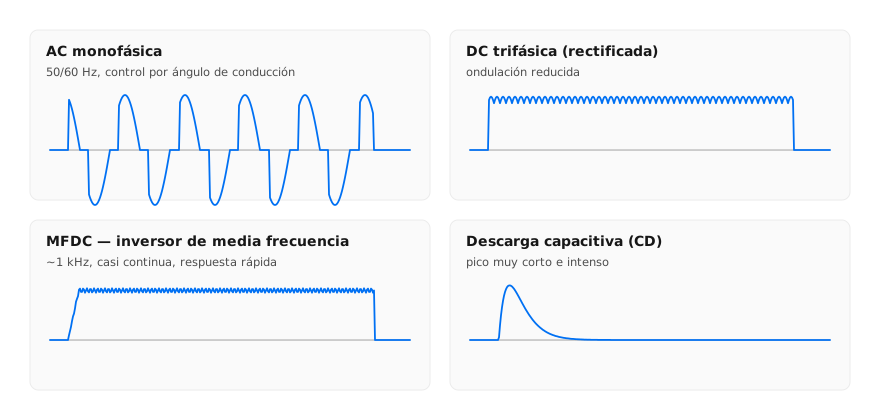
Tipos de corriente
| Tipo | Características | Uso |
|---|---|---|
| AC monofásica | 50/60 Hz, ángulo de conducción | Instalaciones más antiguas |
| DC trifásica | Rizado reducido | Pinzas grandes, aluminio |
| MFDC | ~1 kHz, respuesta rápida, transformador compacto | Estándar en robótica de automoción |
| Descarga capacitiva | Pico corto e intenso | Microsoldadura, conductores |
Fundamentos
Los ocho factores de influencia
En la bibliografía se han identificado más de un centenar de variables. En la práctica, se agrupan en ocho factores, y es a través de ellos como se diagnostica.
| # | Factor | Efecto principal | Indicio típico |
|---|---|---|---|
| 1 | Corriente | Calor ∝ I²; el nugget crece deprisa hasta la expulsión | Expulsión (alta) · punto frío (baja) |
| 2 | Tiempo | Calor ∝ t; por debajo de la corriente mínima no basta | Pegado del electrodo con tiempos largos |
| 3 | Fuerza | Define el contacto: poca → expulsión; mucha → menos calor | Indentación, expulsión inicial |
| 4 | Resistencia de contacto | Decide dónde nace el calor en los primeros ciclos | Variación entre lotes, aceite, óxidos |
| 5 | Material | La resistividad genera calor; la conductividad lo disipa | Cambio de proveedor |
| 6 | Recubrimientos | Zinc, AlSi: contacto y contaminación del electrodo | Desgaste acelerado |
| 7 | Geometría | Punta, espesores, n.º de chapas, borde, paso | Nugget descentrado, shunt |
| 8 | Máquina | Subida de la corriente, pérdidas inductivas, rigidez, seguimiento | Diferencias entre pinzas "iguales" |
Factores 1–3 → WeldParameter. Factores 5–7 → WeldSpot (sheet stack, espesores, diámetro mínimo) y GunConfiguration (electrodo, fresado, fuerza máxima). Factor 8 → robot y pinza en la jerarquía.
La resistencia de contacto en detalle
Todas las superficies son rugosas a escala microscópica. Con más fuerza, las rugosidades se aplastan, el área real de contacto aumenta y la resistencia cae. Con la temperatura, se queman los contaminantes (agua, aceite) y el metal se ablanda, y la resistencia también cae. Aunque solo domina en los primeros ciclos, define la distribución inicial del calor y, con ella, dónde empieza el nugget.
Características de la máquina
- Eléctricas: tiempo de subida de la corriente y pérdidas inductivas, que crecen con la apertura de la pinza y con el acero dentro de la ventana.
- Mecánicas: rigidez de los brazos y velocidad de seguimiento del electrodo. Un seguimiento lento provoca expulsión, sobre todo en soldadura por protuberancias.
Fundamentos
Materiales y soldabilidad
La soldabilidad es la facilidad con la que una combinación de materiales y espesores produce puntos buenos en una ventana lo bastante amplia para una producción estable.
Regla general: sueldan mejor los metales con resistividad alta y conductividad térmica baja.
| Material | Comportamiento | Precauciones |
|---|---|---|
| Acero de bajo carbono | Muy buena soldabilidad | Referencia |
| AHSS (DP, TRIP, MS, PHS) | Se calienta más; ventana más estrecha; expulsión a corrientes menores | Más fuerza, multiimpulso, hold adecuado |
| Galvanizado (GI, GA) | El zinc funde y se alea con el cobre | Más fuerza y corriente; fresar con más frecuencia; riesgo de LME |
| AlSi (estampación en caliente) | El recubrimiento se vuelve más resistivo en el horno | Ajustar la corriente; atención a las protuberancias |
| Aluminio | Baja resistividad, alta conductividad, óxido | Corriente muy alta, tiempo corto, refrigeración, limpieza |
| Cobre | Genera poco calor y lo disipa deprisa | Protuberancias, soldadura fuerte, electrodos de wolframio |
Balance térmico
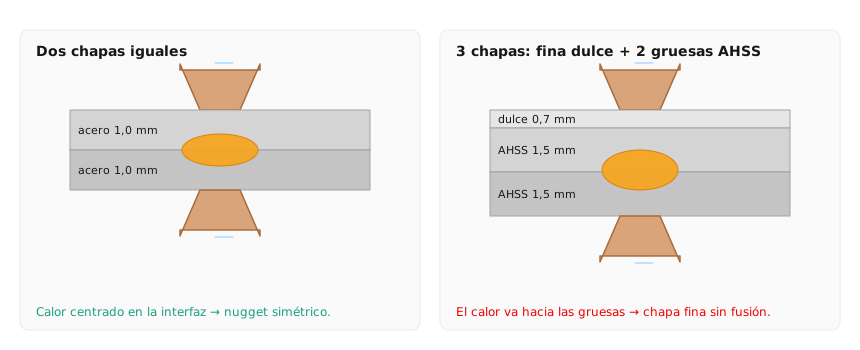
- La chapa más gruesa y la más resistiva se calientan más.
- Relación de espesores (total ÷ más fina): como regla práctica, hasta 3:1 a 4:1.
- Tres chapas con una exterior fina y blanda es el caso más crítico de la carrocería.
- Soluciones: electrodos de diámetros diferentes, preimpulso, multiimpulso, corriente en rampa, o replantear el diseño.
Diámetro mínimo
| t (mm) | 0,7 | 1,0 | 1,2 | 1,5 | 2,0 |
|---|---|---|---|---|---|
| 4·√t (mm) | 3,3 | 4,0 | 4,4 | 4,9 | 5,7 |
| 5·√t (mm) | 4,2 | 5,0 | 5,5 | 6,1 | 7,1 |
El diámetro mínimo es un atributo de cada WeldSpot y es el LSL usado en todo el SPC. Cuando cambie el material o el proveedor, revise la soldabilidad antes de dar por bueno el schedule antiguo.
Fundamentos
Electrodos y fresado
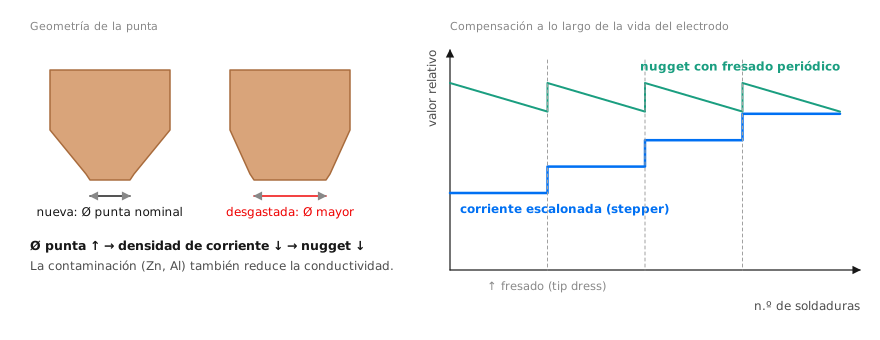
El electrodo es el componente que más cambia a lo largo de la producción. Con el desgaste, la cara se ensancha, la densidad de corriente cae y el nugget disminuye.
Mecanismos
- Geométricos: la cara se ensancha (mushrooming), forma cráteres (pitting) o pierde material. Típico en acero galvanizado.
- Metalúrgicos: el cobre se alea con el zinc o con el aluminio, recristaliza y se ablanda. En el aluminio ocurre muy deprisa.
La vida del electrodo termina cuando ya no se alcanza el diámetro mínimo. En el lóbulo, el desgaste desplaza la ventana hacia corrientes más altas.
Compensación
| Método | Cómo funciona | En Weldia |
|---|---|---|
| Corriente escalonada | Sube la corriente por escalones cada N puntos | stepper en el WeldParameter |
| Fresado | Restablece la geometría y limpia la cara cada N puntos | GunMillingProgram 241 / 242 / 250 |
| Control adaptativo | Ajusta la corriente según la resistencia dinámica | Integración futura de dispositivos |
Una serie de mediciones en diente de sierra (baja y se recupera) sincronizada con el fresado es normal. Un descenso continuo sin recuperación indica un fresado fallido, un stepper insuficiente o una refrigeración deficiente.
Normas
La geometría de las caperuzas está en la ISO 5821 (por ejemplo, formas F con caras de 16 y 20 mm, como las referencias FF16A00 y FF20A00 de la GunConfiguration). Los materiales de los electrodos están en la ISO 5182 (CuCr1Zr, CuCo2Be, …).
Calidad y defectos
Ventana de proceso
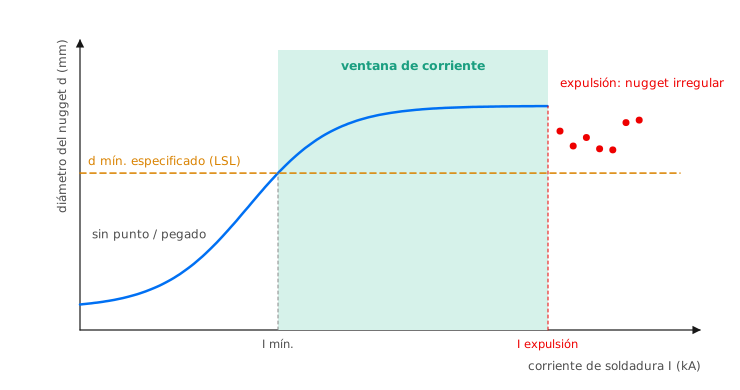
El nugget está oculto entre las chapas y no se puede inspeccionar visualmente. La calidad se garantiza trabajando dentro de una ventana de parámetros conocida.
Curva de crecimiento
Varía solo la corriente, con fuerza y tiempo fijos. Sirve cuando la fuerza y el tiempo ya están definidos.
Lóbulo de soldabilidad
Representa dos variables, corriente × tiempo o corriente × fuerza, y ofrece una visión más completa del proceso (ISO 14327).
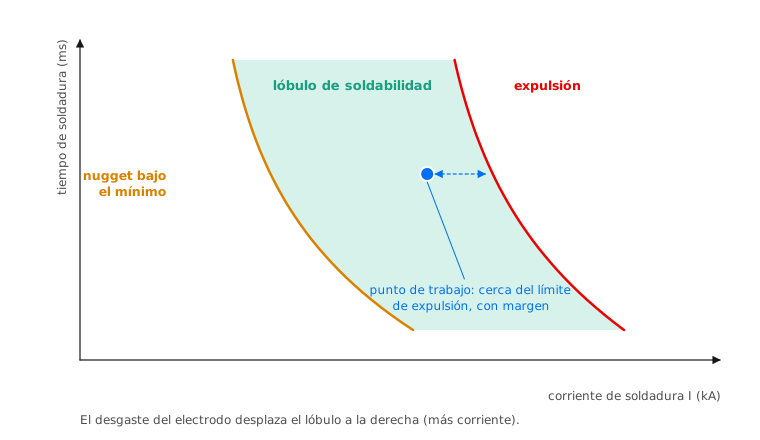
Cómo elegir el punto de trabajo
- Mantenerse dentro del lóbulo. Fuera de él hay puntos fríos o expulsiones.
- Preferir el lado de la expulsión, con margen. El desgaste y otras perturbaciones reducen el nugget con el tiempo. Partir de cerca del límite superior da más holgura hasta el inferior.
- Mantener margen respecto a la expulsión (normalmente 0,5 – 1 kA en acero), y más si hay holguras o desalineaciones.
- Una fuerza mayor ensancha el lóbulo, pero acorta la vida del electrodo y aumenta la indentación.
- Los aceros más resistentes tienen el límite de expulsión a corrientes más bajas.
El SPC muestra cuándo un punto sale de la ventana por abajo (media que baja, Cpl que cae). Las Oportunidades muestran puntos con margen para reducir tiempo o energía sin salir de ella.
Calidad y defectos
Defectos y fallos
Los defectos se agrupan en tres clases, y la clase ya apunta a la causa probable.
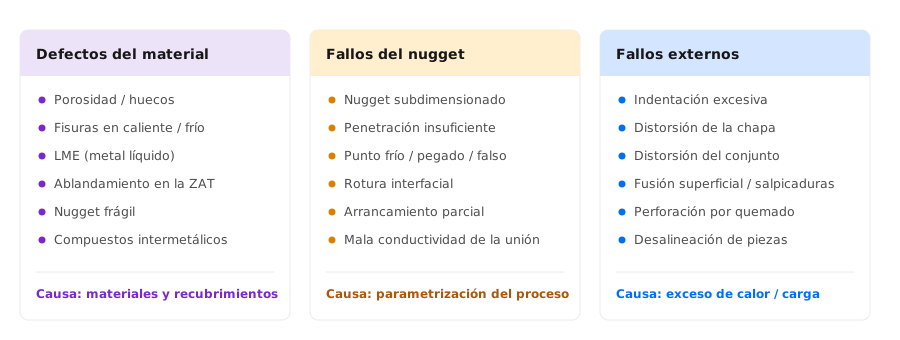
| Clase | Causa dominante | Dónde actuar |
|---|---|---|
| Defectos del material | Materiales y recubrimientos a temperatura y tensión críticas | Elección de materiales; hold y multiimpulso |
| Fallos del nugget | Parametrización | Optimización del schedule |
| Fallos externos | Exceso de calor o de fuerza | Reducir la energía, ajustar la fuerza y la sujeción |
Criterio de aceptación
En el ensayo de pelado (peel) o de cincel (chisel, ISO 10447), un punto bueno rompe con arrancamiento total del botón (full plug). La rotura interfacial indica, en general, un punto insuficiente, aunque en aceros de muy alta resistencia debe evaluarse caso por caso.
Registrar un defecto en Weldia
- Medir el diámetro del botón arrancado e introducirlo en la task de la sesión.
- Si está por debajo del mínimo, la plataforma pide una decisión explícita: mantener
MEASUREDo pasar aNEEDS_REVIEW. - Para marcarlo para revisión en cualquier caso, use la tecla R.
- Al guardar se crea una nueva revisión y se pone en cola el recálculo del SPC del punto.
Calidad y defectos
Problemas frecuentes en producción
Punto frío, expulsión, holguras y desalineación: las causas más comunes, cómo reconocerlas y cómo reducirlas.
Punto frío / punto falso
No se forma un nugget de tamaño suficiente, o se forma solo en una de las intercaras. Es uno de los problemas más graves en multichapa.
| Causa | Ejemplo | Acción |
|---|---|---|
| Mal contacto | Electrodo mal apoyado, holgura | Garantizar el contacto, cerrar la holgura en el apriete |
| Malos parámetros | Corriente baja, tiempo corto, cara grande | Optimizar corriente/tiempo/fuerza; fresar |
| Balance térmico | Relación alta, resistividades diferentes | Electrodos diferentes, preimpulso, multiimpulso |
Expulsión / salpicaduras
El metal fundido es expulsado del nugget. Causa defectos, problemas estéticos, riesgos para los operarios, suciedad en la línea y desperdicio de energía.
- Parámetros: corriente alta, tiempo largo, fuerza baja.
- Contacto pequeño: cara desgastada de forma irregular, electrodos desalineados.
- Superficie: suciedad, óxidos, todo lo que aumente la resistencia superficial.
- Holgura entre chapas.
Las expulsiones frecuentes indican un proceso demasiado cerca del límite superior de la ventana. Sin embargo, bajar la corriente a ciegas empuja el proceso hacia el límite inferior: compruebe primero el electrodo y la holgura.
Holgura entre chapas
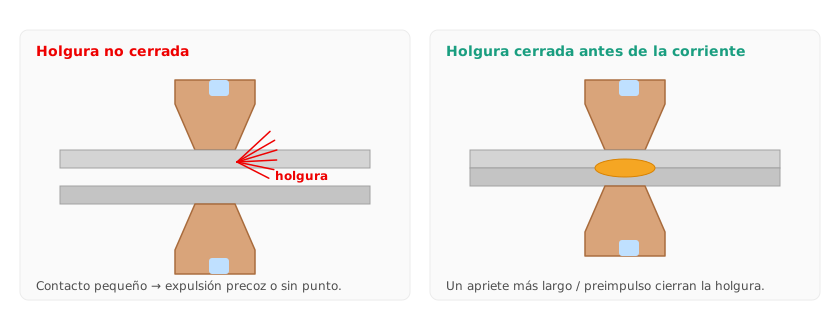
- Procede de las tolerancias de estampación o de la sujeción.
- Desplaza el límite de expulsión hacia corrientes más bajas y estrecha el lóbulo.
- Estrategia robusta: parámetros en la zona común a los lóbulos de las holguras esperadas (0, 0,2, 0,5 mm…).
- Soluciones directas: apriete más largo, más fuerza en el apriete, preimpulso de baja corriente.
Desalineación de los electrodos
Se debe a errores de montaje o a la deflexión elástica de la pinza: los electrodos quedan inclinados o con los centros desplazados. El nugget queda irregular y hay expulsiones. Comprobar la escuadra de la pinza forma parte del mantenimiento preventivo.
Piezas estampadas en caliente
Las piezas de 22MnB5 con AlSi llegan con un recubrimiento transformado, de mayor resistencia, y con una dureza muy alta. Los cambios en el horno aparecen después como variaciones en la soldadura. En las tuercas de protuberancias, la diferencia de dureza puede hacer colapsar la protuberancia antes de que se forme el punto.
Véase también: Efecto shunt · LME.
Calidad y defectos
Efecto shunt
Parte de la corriente se desvía a través de puntos ya hechos en las proximidades. El nuevo punto recibe menos corriente y queda más pequeño.
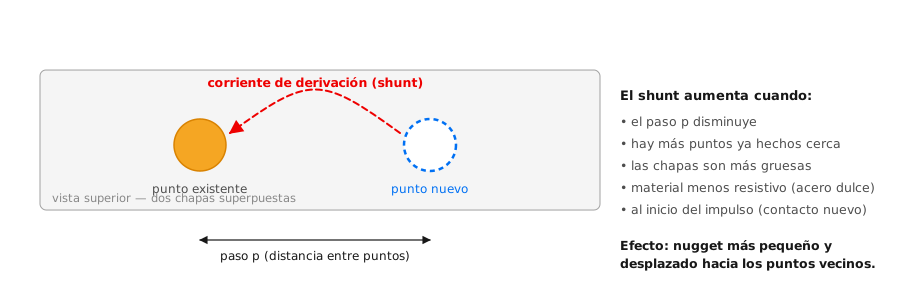
| Factor | Efecto en el shunt |
|---|---|
| Paso menor | ↑ fuerte, el factor más influyente |
| Más puntos ya hechos | ↑ acumulativo a lo largo de una fila |
| Chapas más gruesas | ↑ camino lateral menos resistivo |
| Acero blando | ↑ frente a aceros de alta resistencia |
| Inicio del impulso | ↑ el contacto nuevo aún es muy resistivo |
En una fila de puntos, la reducción del diámetro puede acumularse hasta un 20–30 % en el último punto, y los nuggets se inclinan hacia los vecinos. En una combinación de tres chapas, la intercara con acero blando es la más afectada.
Respetar el paso mínimo, ordenar la secuencia de soldadura y compensar la corriente de los puntos en secuencia.
Los puntos de la misma célula con diámetros sistemáticamente menores en una zona densa (pestañas Drilldown y Equipos) son candidatos a shunt. Compárelos con el sequenceNo y las coordenadas X/Y/Z.
Calidad y defectos
Fragilización por metal líquido (LME)
Fisuración de aceros de alta resistencia recubiertos de zinc, cuando el zinc líquido penetra en los límites de grano bajo tensión.
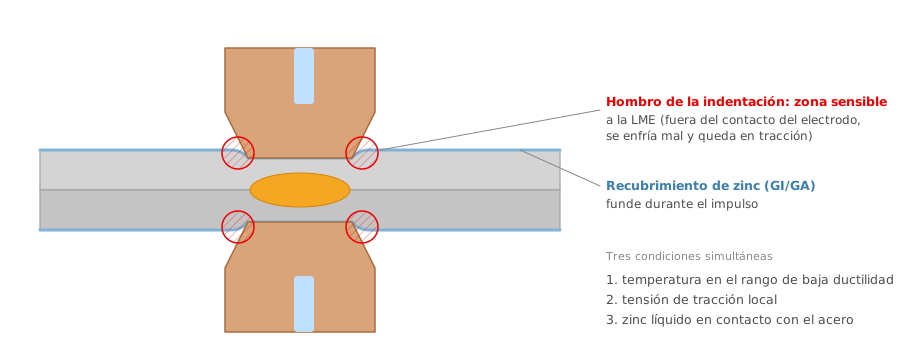
Tres condiciones simultáneas
- Temperatura en el rango de baja ductilidad del acero.
- Tensión de tracción local, que aumenta con el calor aportado y con los enfriamientos bruscos.
- Zinc líquido en contacto con el acero.
Cómo reducirla
- Evitar el exceso de calor, sobre todo cerca de la expulsión.
- Multiimpulso para reducir los picos de tensión, o preimpulso para apartar el zinc.
- Electrodos sin aristas vivas en la zona de contacto.
- Hold suficiente para que el zinc solidifique antes de abrir los electrodos.
Los estudios de la industria del automóvil (WorldAutoSteel) indican que las fisuras LME relevantes aparecen sobre todo cuando hay desviaciones de las condiciones correctas de parámetros y de montaje. Un proceso bien centrado en la ventana es la primera defensa.
Calidad y defectos
Análisis de causa raíz
Todas las causas raíz caben en tres categorías. Investigue en este orden: un problema de diseño no se resuelve con parámetros.
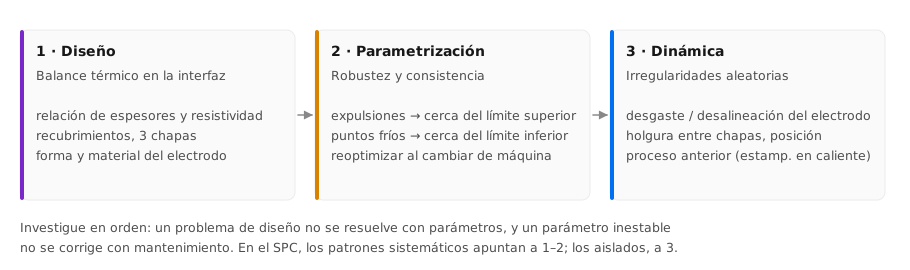
| Categoría | Pregunta clave | Patrón típico en el SPC |
|---|---|---|
| 1 · Diseño | ¿Se concentra el calor en la intercara correcta? | Cpl bajo desde el principio, en todas las pinzas con esa combinación |
| 2 · Parametrización | ¿Está el punto de trabajo centrado en la ventana? | Media estable pero cerca del LSL; CPL_BELOW_1_33 |
| 3 · Dinámica | ¿Ha cambiado algo durante la producción? | DOWNWARD_TREND_6, SAME_SIDE_BELOW_MEAN_8, BELOW_LCL |
Lista de comprobación cuando un punto entra en alerta
- Confirmar la medición: método, operario, revisión anterior.
- ¿Aislado o agrupado? Consulte la pestaña Equipos: punto, pinza, robot, célula o tag.
- Agrupado por pinza: electrodo, fresado, alineación, refrigeración.
- Agrupado por producto/tag: lote de material, estampación, holguras.
- Aislado pero persistente: parametrización de ese punto (ventana, shunt, borde).
- Registrar y actuar: si cambia parámetros, cree una versión
DRAFTpara su aprobación y mida para validar.
Tabla de diagnóstico rápido
| Síntoma | Causas probables | Primera comprobación |
|---|---|---|
| Diámetro que baja poco a poco | Desgaste del electrodo, stepper insuficiente | Contador de puntos y último fresado |
| Caída brusca en una pinza | Fresado fallido, caperuza cambiada, refrigeración | Estado de la cara y caudal de agua |
| Caída en un producto entero | Lote de material, recubrimiento, estampación | Certificado del lote, proveedor |
| Dispersión alta, media buena | Holguras, desalineación, contacto inestable | Sujeción y escuadra de la pinza |
| Puntos menores en una zona densa | Shunt | Paso y secuencia |
| Expulsiones y diámetro irregular | Corriente alta, fuerza baja, holgura | Schedule aprobado frente al ejecutado |
Calidad y defectos
Calidad más allá del diámetro
Un punto puede cumplir el diámetro mínimo y ser malo: con expulsión, indentación excesiva, fusión insuficiente o metalurgia degradada.
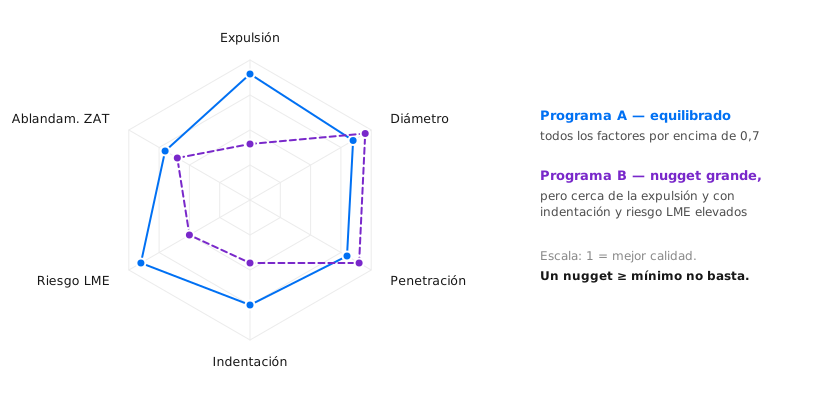
| Factor | Qué mide | Por qué importa |
|---|---|---|
| Expulsión | Estabilidad | Defectos, seguridad, energía |
| Diámetro | Tamaño de la zona fundida | Resistencia |
| Penetración | Fusión en cada chapa | Crítica en 3 chapas |
| Indentación | Deformación superficial | Aspecto, fatiga |
| Riesgo de LME | Susceptibilidad a fisuras | Durabilidad en AHSS |
| Ablandamiento en la ZAT | Caída de dureza | Capacidad de carga |
Mantenimiento (hold) y dureza
- Hold corto → enfriamiento lento → dureza menor → resistencia menor.
- Hold largo → enfriamiento rápido → dureza mayor → rotura más frágil.
- Hold óptimo → equilibrio entre resistencia y ductilidad.
Ensayos destructivos
| Ensayo | Norma | Evalúa |
|---|---|---|
| Pelado / cincel | ISO 10447 | Diámetro del botón y modo de rotura |
| Cizalladura por tracción | ISO 14273 | Resistencia a la cizalladura |
| Tracción en cruz | ISO 14272 | Resistencia normal |
| Pelado mecanizado | ISO 14270 | Curva fuerza-desplazamiento |
| Torsión | ISO 17653 | Resistencia a la torsión |
Hoy se mide el diámetro. El modelo ya contempla indentationDepthMm, confidenceScore y los métodos CAMERA, LASER_SCANNER, ULTRASOUND y AI_ASSISTED, para una evaluación multifactor.
Calidad y defectos
Energía y eficiencia
Optimizar no es solo conseguir puntos aceptables: es calidad, estabilidad y cero energía desperdiciada, todo a la vez.
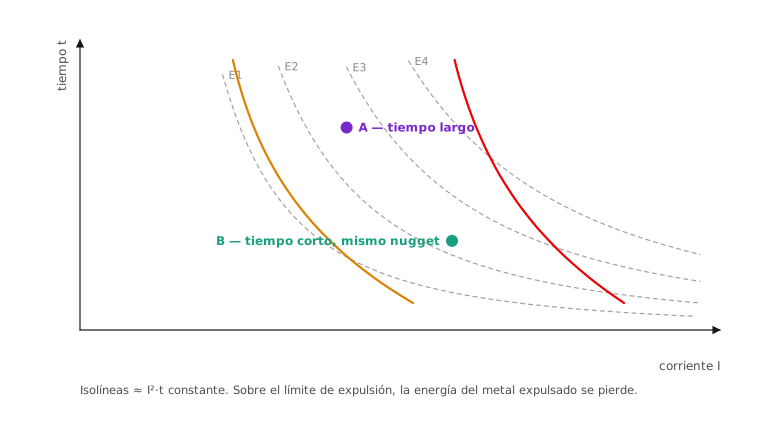
Dos reglas
- Evitar la expulsión también ahorra energía. La energía usada para fundir el metal expulsado se pierde, y el punto queda peor.
- Dentro del lóbulo hay schedules más económicos. Los tiempos más cortos, con una corriente ligeramente mayor, pierden menos calor hacia los electrodos refrigerados.
La escala cuenta
| Magnitud | Valor ilustrativo |
|---|---|
| Energía ahorrada por punto | 0,5 kJ |
| Puntos por vehículo | 4 000 |
| Vehículos por año | 300 000 |
| Ahorro anual | 6 × 10¹¹ J ≈ 167 MWh |
Un tiempo de soldadura menor reduce también el tiempo de ciclo de la célula.
Véase: Oportunidades de ciclo y energía.
Weldia en la práctica
Visión general y roles
Weldia reúne en un único espacio de trabajo la ingeniería de puntos, la medición en planta, el control estadístico, la optimización y, en breve, la simulación y la recomendación por IA.
Módulos
| Módulo | Qué hace | Estado |
|---|---|---|
| Ingeniería de puntos | Registro, versionado, CSV | disponible |
| Medición secuencial | Diámetro del nugget punto a punto | disponible |
| SPC | Gráficos, capacidad, alertas, riesgo | disponible |
| Oportunidades | Margen para reducir ciclo y energía | heurística |
| Parámetros y aprobación | Schedules versionados | solo lectura |
| Simulación | Prever el nugget a partir de los parámetros | demostración |
| Recomendación por IA | Sugerir parámetros | planificado |
Roles
| Rol | Uso principal |
|---|---|
TECHNICIAN | Ejecuta sesiones de medición (flujo rápido, por teclado) |
QUALITY_ENGINEER | Sigue el SPC, las alertas, los puntos por debajo del mínimo y la capacidad |
PROCESS_ENGINEER | Gestiona puntos, parámetros y pinzas; analiza oportunidades |
ADMIN | Gestiona la organización y los usuarios |
VIEWER | Consulta (gestión, dirección) |
El acceso requiere inicio de sesión. Las acciones que no puede ejecutar quedan ocultas en la interfaz, y el servidor valida siempre el permiso. Todos los datos están aislados por organización.
Jerarquía
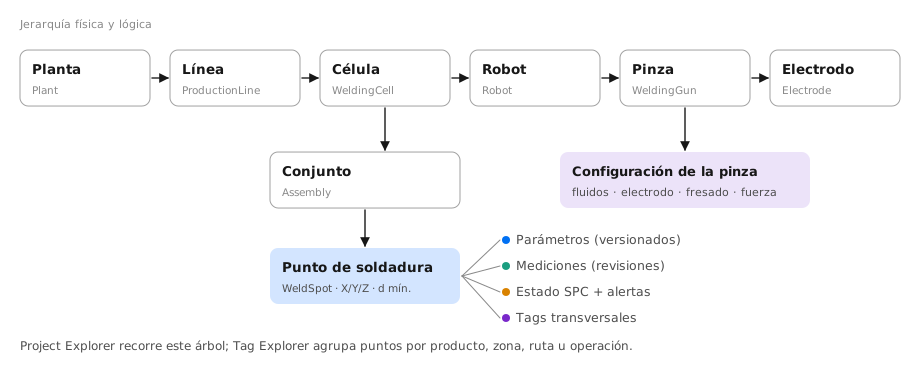
- Jerarquía física (Project Explorer): fábrica → línea → célula → robot → pinza.
- Tags (Tag Explorer): agrupaciones transversales por producto, zona, ruta de inspección, operación o campaña.
Weldia en la práctica
La aplicación
Una ruta por flujo, con barra lateral, barra superior con el ámbito, paleta de comandos (Ctrl + K) y un inspector acoplado a la derecha.
Secciones
| Ruta | Para qué |
|---|---|
Inicio (/) | Punto de partida, por perfil |
Medición (/measure) | Rondas; una ronda se abre en modo foco en /measure/<código> |
Calidad (/quality) | Bandeja de alertas, puntos, visión general; detalle SPC de cada punto |
Optimizar (/optimize) | Oportunidades de reducción de ciclo y energía |
Cambios (/changes) | Versiones de parámetros en revisión, validación e historial |
Puntos (/spots) | Catálogo, importación CSV, huérfanos |
Ajustes (/settings) | Apariencia, cuenta y administración |
Simulación (/simulation) | Resultado de la última simulación |
El ámbito (máquinas y tags) se elige en la parte superior y queda en la dirección, igual que los filtros y el inspector: un enlace reproduce la pantalla. El inspector muestra el detalle del punto, el conjunto de parámetros y la configuración de la pinza. Los enlaces antiguos /workspace redirigen a la ruta equivalente.
Weldia en la práctica
Sesiones de medición
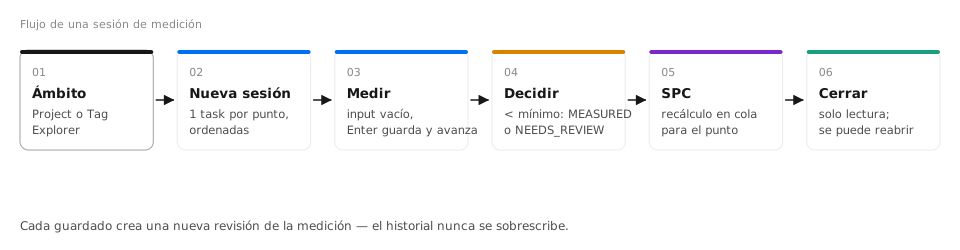
Un flujo diseñado para el técnico: rápido, por teclado y sin sobrescribir el historial.
Paso a paso
- Seleccione el ámbito (máquinas y tags) en la barra superior y consulte la vista previa con el número de puntos.
- Nueva ronda (en
/measure) crea la sesión y una task por punto, en orden. Puede incluir varios conjuntos. - Mida punto a punto. El campo empieza vacío; la última medición anterior aparece aparte, para no influir en la lectura.
- Elija el origen: manual, dispositivo de prueba o futuro dispositivo Weldia.
- Por debajo del mínimo, decida explícitamente: mantener
MEASUREDo pasar aNEEDS_REVIEW. - Cada guardado crea una nueva revisión de la medición y pone en cola el recálculo del SPC del punto.
- Cierre la sesión al final. Una sesión cerrada se abre solo en lectura; se puede reabrir (se retoma en la primera pendiente), archivar y restaurar.
Atajos de teclado
| Tecla | Acción |
|---|---|
| Enter | Guardar y avanzar |
| Ctrl + S | Guardar |
| ← → | Task anterior / siguiente |
| Esc | Salir del campo / navegar |
| R | Marcar para revisión |
| Botón Skip | Saltar la task (sin atajo, a propósito) |
Mida siempre en el orden propuesto y no salte tasks sin motivo. El orden ayuda a detectar efectos de secuencia, como el shunt, y las tasks saltadas dejan huecos en los gráficos de control.
Corregir una medición no borra la anterior: crea una revisión nueva. El SPC usa la revisión más reciente de cada task.
Weldia en la práctica
Gestión de puntos
En /spots se crean, editan, importan (/spots/import) y exportan puntos de soldadura, siempre con historial de revisiones.
Crear y editar
Cada punto tiene jerarquía, pinza, sheet stack, coordenadas X/Y/Z, diámetro mínimo y tags. Cada cambio genera una WeldSpotRevision con el motivo, que es obligatorio.
Importar CSV
- Descargue la plantilla CSV para garantizar las columnas correctas.
- Importe el archivo. Las operaciones se aplican fila a fila, con staging.
- Las filas sin correspondencia quedan como huérfanas.
- En la cola de huérfanas, asocie cada fila a un punto existente o ignórela.
Exportar
La exportación CSV devuelve los puntos filtrados. El historial de revisiones de cada punto se puede consultar en el detalle del punto.
Cambie el diámetro mínimo solo con una justificación técnica (espesor, norma, cliente). Es el LSL del SPC: modificarlo cambia la capacidad de todo el historial del punto.
Weldia en la práctica
Parámetros y pinzas
El schedule de cada punto y la configuración de cada pinza están versionados, para que siempre se sepa con qué ajustes se hizo cada medición.
WeldParameter
Schedule completo por punto: squeeze, weld1/cool1, weld2/cool2, hold, fuerza y stepper. Véase Ciclo de soldadura.
Estados de aprobación
| Estado | Significado |
|---|---|
| DRAFT | Propuesta en edición |
| UNDER_REVIEW | En revisión |
| APPROVED | Aprobado para producción |
| REJECTED | Rechazado |
| ARCHIVED | Sustituido por una versión más reciente |
GunConfiguration
- Fluidos: agua (refrigeración de los electrodos) y aire.
- Electrodo: tipo de caperuza (p. ej.:
FF16A00,FF20A00). Véase Electrodos y fresado. - Fresado: programas
241,242y250, con fresa y frecuencia. - Fuerza máxima de la pinza.
Los parámetros están hoy en solo lectura. La edición y el flujo de aprobación son el siguiente paso del ciclo de mejora.
Weldia en la práctica
SPC Cockpit
El diámetro del nugget solo tiene límite mínimo. Por eso Weldia usa gráficos de valores individuales y capacidad unilateral inferior.
Pestañas
| Pestaña | Uso |
|---|---|
| Resumen | KPI e insights automáticos para la dirección |
| SPC | Lista de puntos con estado, Cpl, riesgo y alertas; gráfico de cada punto |
| Oportunidades | Puntos con margen para reducir ciclo y energía |
| Equipos | KPI por línea, célula, robot, pinza y tag |
| Drilldown | Detalle de un punto o grupo |
Puede filtrar por línea, célula, robot, pinza, tag, severidad y estados, y ordenar por prioridad, Cpl, riesgo, rechazo o fecha. El recálculo masivo rehace el SPC de un ámbito entero.
Serie oficial
- Entra la última revisión de cada task
MEASURED, ordenada por fecha de medición. - Los cálculos usan las últimas 50 muestras de cada punto.
- Una medición puede excluirse con motivo (por ejemplo, un error de lectura comprobado). Sigue visible en el Drilldown, pero no entra en los cálculos, y la exclusión queda auditada.
- Cualquier cambio (nueva medición, revisión, exclusión) pone en cola el recálculo del punto.
Excluya solo mediciones que se haya comprobado que son erróneas. Excluir valores bajos "molestos" oculta el problema e infla el Cpl.
Gráfico I-MR
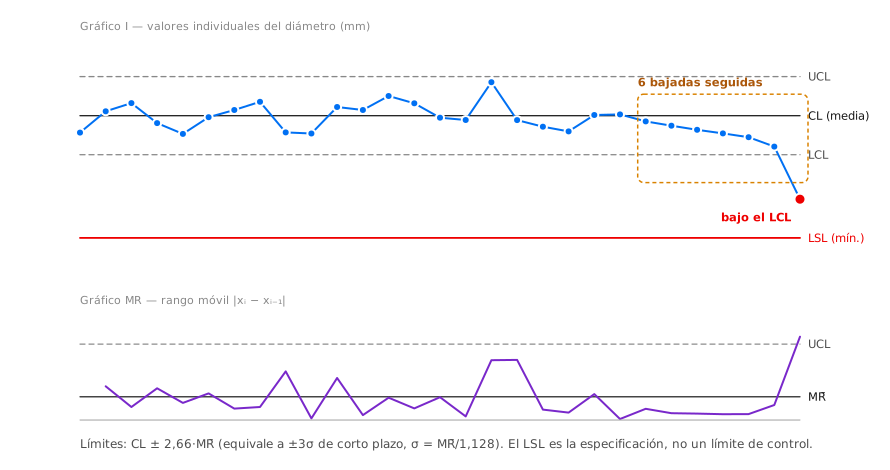
| Elemento | Fórmula |
|---|---|
| Línea central | CL = media |
| Rango móvil | MRᵢ = |xᵢ − xᵢ₋₁|, MR̄ = media(MR) |
| σ a corto plazo | σ_within = MR̄ / 1,128 |
| Límites de control | CL ± 2,66·MR̄ (≈ ±3σ_within) |
| σ global | desviación típica muestral (n − 1) |
El UCL/LCL dice lo que el proceso hace; el LSL dice lo que el cliente exige. Un punto puede estar dentro de los límites de control y por debajo del LSL.
Capacidad
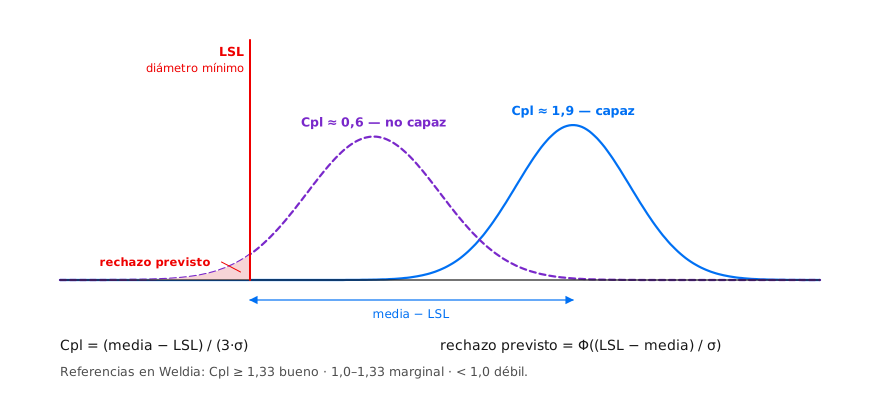
Ppl = (media − LSL) / (3 · σ_overall)
rechazo previsto = Φ((LSL − media) / σ_overall)
| Cpl | Estado | Lectura |
|---|---|---|
| ≥ 1,33 y estable | GOOD | Capaz, con margen |
| 1,0 – 1,33 | MARGINAL | Capaz, sin margen |
| < 1,0 | POOR | No capaz |
| < 10 muestras | UNKNOWN | Datos insuficientes |
El estado del proceso es INSUFFICIENT_DATA (menos de 10 muestras), STABLE o UNSTABLE. Véase Reglas de alerta y risk score.
Weldia en la práctica
Reglas de alerta y risk score
Las reglas siguen la lógica clásica de Western Electric y de Nelson, adaptadas al lado inferior, que es el único que representa un riesgo de calidad.
Reglas
| Código | Regla | Severidad | Causa probable |
|---|---|---|---|
BELOW_LSL | Medición por debajo del mínimo | CRITICAL | Defecto real |
PREDICTED_LOWER_REJECT_CRITICAL | Rechazo previsto ≥ 3 % | CRITICAL | Mal centrado o disperso |
PREDICTED_LOWER_REJECT_WARNING | Rechazo previsto ≥ 1 % | WARNING | Ídem, en fase inicial |
CPL_BELOW_1_0 | Cpl < 1,0 | CRITICAL | Parametrización o diseño |
CPL_BELOW_1_33 | Cpl < 1,33 | WARNING | Sin margen |
DOWNWARD_TREND_6 | 6 descensos seguidos | WARNING | Desgaste, deriva |
SAME_SIDE_BELOW_MEAN_8 | 8 seguidas por debajo de la media | WARNING | Cambio de nivel |
LOWER_2_OF_3_2SIGMA | 2 de 3 por debajo de −2σ | WARNING | Cambio inminente |
BELOW_LCL | Por debajo del LCL | WARNING | Causa especial |
ABOVE_UCL | Por encima del UCL | INFO | Cambio (oportunidad o expulsión) |
Las alertas tienen el ciclo de vida OPEN → RESOLVED y se sincronizan en cada recálculo: una alerta cuya condición ha dejado de cumplirse se resuelve automáticamente.
Risk score
Cada punto recibe una puntuación de 0 a 100 para ordenar las prioridades.
| Componente | Peso |
|---|---|
| Severidad máxima de las alertas abiertas | 40 % |
| Déficit de Cpl respecto a 1,33 | 25 % |
| Rechazo previsto (saturado al 5 %) | 20 % |
| Tendencia (reglas de serie y LCL) | 15 % |
Trate primero las alertas CRITICAL y después ordene por risk score. Para cada alerta, siga la lista de comprobación de causa raíz.
Weldia en la práctica
Oportunidades de ciclo y energía
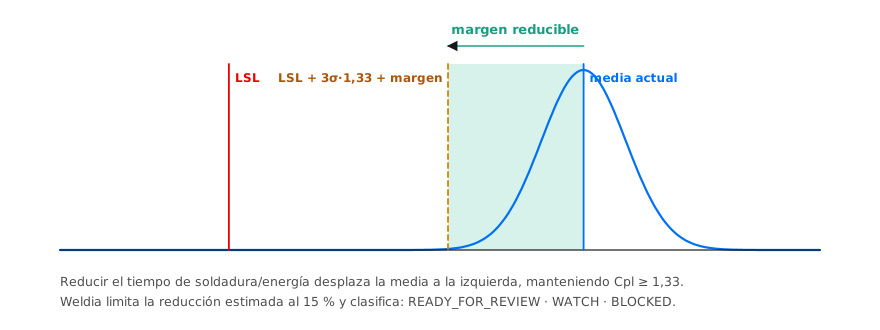
Los puntos estables y capaces, con un nugget muy por encima de lo necesario, pueden soldarse con menos tiempo y menos energía.
Cómo se calcula
- Solo entran puntos estables y capaces (Cpl ≥ 1,33).
- Umbral de seguridad =
LSL + 3σ·1,33 + margen. - Margen reducible = media − umbral.
- Conversión en una reducción estimada del tiempo de soldadura (máximo 15 %) y de la energía.
- Clasificación con una puntuación de oportunidad y de confianza.
| Clase | Significado |
|---|---|
| READY_FOR_REVIEW | Listo para proponer un nuevo schedule |
| WATCH | Prometedor, pero con datos o margen insuficientes |
| BLOCKED | No tocar: inestable, no capaz o con alertas |
La estimación usa constantes empíricas y todavía no está validada. Una oportunidad es una hipótesis: confírmela con una medición de validación antes de aprobar el nuevo schedule.
Cerrar el ciclo
Weldia en la práctica
Simulación y gemelo digital
La simulación predice el nugget antes de soldar. El gemelo digital vincula esa predicción con los datos reales de producción.
Simulación numérica
Resuelve conjuntamente los problemas eléctrico, térmico, mecánico y metalúrgico, normalmente mediante el método de los elementos finitos, que trata bien las grandes deformaciones y los contactos variables.
| Entradas | Salidas |
|---|---|
| Geometría y materiales de las chapas, recubrimientos y electrodos | Temperatura, formación y diámetro del nugget |
| Fuerza, corriente y tiempos | Límite de expulsión, indentación |
| Malla y paso de tiempo | Tensiones, dureza, riesgo de defectos |
Haga un estudio de convergencia de la malla, use un paso de tiempo inferior al milisegundo en las fases de corriente y valide siempre con algunos ensayos físicos.
Gemelo digital
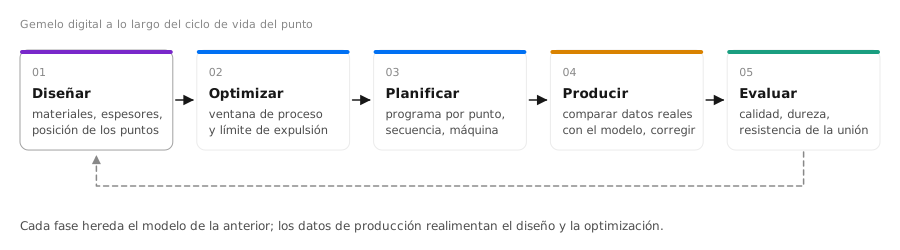
Cada fase hereda el modelo de la anterior y añade datos: desde la máquina genérica en el diseño hasta las mediciones reales en producción. El salto de "reaccionar ante el defecto" a "prevenir el defecto" se da vinculando la simulación con los datos de producción, y es ahí donde entran el SPC y la IA.
En Weldia, hoy
- Un job de simulación pone en cola un cálculo y muestra el nugget previsto, la energía, el tiempo de ciclo y el riesgo.
- El cálculo actual es una fórmula lineal de demostración. Está previsto un adaptador para un motor de simulación externo.
- La plataforma ya cubre producir y evaluar (mediciones, SPC, oportunidades).
Referencia
Normas ISO
Las normas más usadas en soldadura por resistencia, agrupadas por tema. Consulte la edición vigente en el catálogo ISO.
Procesos
| Norma | Tema |
|---|---|
| ISO 17677-1 | Vocabulario: puntos, protuberancias y costura |
| ISO 15609-5 | Especificación del procedimiento (WPS) |
| ISO 14373 | Puntos en aceros de bajo carbono |
| ISO 18595 | Puntos en aluminio |
| ISO 14327 | Lóbulo de soldabilidad |
| ISO 18278-1/-2/-3 | Soldabilidad |
| ISO 15613 · ISO 15614-12 | Cualificación de procedimientos |
| ISO 14554-1/-2 | Requisitos de calidad |
Equipos y electrodos
| Norma | Tema |
|---|---|
| ISO 669 | Requisitos mecánicos y eléctricos de los equipos |
| ISO 5182 | Materiales de los electrodos |
| ISO 5821 | Caperuzas de electrodos |
| ISO 17657-5 | Verificación de la medición de corriente |
Ensayos
| Norma | Ensayo |
|---|---|
| ISO 10447 | Pelado y cincel |
| ISO 14273 | Cizalladura por tracción |
| ISO 14272 | Tracción en cruz |
| ISO 14270 | Pelado mecanizado |
| ISO 17653 | Torsión |
Estadística
| Norma | Tema |
|---|---|
| ISO 7870-2 | Gráficos de control de Shewhart |
| ISO 22514-2 | Capacidad de procesos dependientes del tiempo |
Referencia
Glosario
Términos en español, con el equivalente inglés que aparece en las máquinas, en las normas y en la interfaz.
| Español | English | Definición |
|---|---|---|
| Soldadura por puntos | Resistance spot welding | Unión de chapas por fusión localizada entre dos electrodos |
| Nugget | Weld nugget | Zona fundida y solidificada en la intercara |
| ZAT | HAZ | Metal base alterado por el calor, sin fundir |
| Electrodo / caperuza | Electrode / cap | Pieza de cobre que conduce la corriente y aplica la fuerza |
| Pinza | Welding gun | Herramienta con brazos, electrodos y transformador |
| Fresado | Tip dressing | Restablecimiento de la geometría de la cara del electrodo |
| Corriente escalonada | Stepper | Aumento programado de la corriente con el desgaste |
| Apriete | Squeeze | Cierre antes de la corriente |
| Impulso | Weld pulse | Periodo con corriente |
| Enfriamiento | Cool | Pausa sin corriente entre impulsos |
| Mantenimiento | Hold | Fuerza mantenida durante la solidificación |
| Expulsión | Expulsion / splash | Metal fundido expulsado |
| Punto frío / falso | Cold / false / stick weld | Punto sin fusión suficiente |
| Indentación | Indentation | Depresión dejada por el electrodo |
| Shunt | Shunting | Corriente desviada por puntos vecinos |
| Holgura | Gap / poor fit-up | Separación entre chapas |
| LME | Liquid metal embrittlement | Fisuración por zinc líquido |
| Lóbulo | Weldability lobe | Región de parámetros con puntos aceptables |
| Curva de crecimiento | Weld growth curve | Diámetro en función de la corriente |
| Resistencia dinámica | Dynamic resistance | Evolución de R durante el punto |
| Arrancamiento total | Full plug | Rotura con el botón entero arrancado |
| Rotura interfacial | Interfacial fracture | Rotura por la intercara del nugget |
| AHSS | Advanced high-strength steel | Aceros avanzados de alta resistencia |
| GI / GA | Galvanized / galvannealed | Recubrimientos de zinc / zinc-hierro |
| LSL | Lower specification limit | Diámetro mínimo especificado |
| LCL / UCL | Control limits | Límites de control estadístico |
| Cpl / Ppl | Lower capability index | Capacidad unilateral inferior |
| Gemelo digital | Digital twin | Modelo virtual vinculado a datos reales |
Referencia
Preguntas frecuentes
Dudas habituales de quien empieza a usar Weldia.
¿Por qué el campo de medición empieza vacío?
Para evitar el sesgo de anclaje: si el valor anterior estuviera en el campo, sería más fácil confirmarlo que medir. La última medición aparece aparte, solo como referencia.
¿Por qué solo existe límite mínimo (LSL)?
Un nugget mayor no es un defecto en sí. El límite superior práctico es la expulsión, que es un fenómeno del proceso y no una especificación del diámetro. Por eso la capacidad es unilateral (Cpl).
¿Cuántas mediciones hacen falta para ver la capacidad?
Al menos 10 por punto. Por debajo de eso, el estado es INSUFFICIENT_DATA y la capacidad UNKNOWN. Con 20–30 mediciones la estimación es bastante más estable.
Un punto está dentro de los límites de control pero por debajo del mínimo. ¿Cómo es posible?
Los límites de control describen la variación natural del proceso; el LSL es el requisito. Un proceso estable pero mal centrado queda dentro de los límites de control y, aun así, produce puntos por debajo del mínimo. Es un caso de parametrización (véase causa raíz).
Me he equivocado en una medición. ¿He perdido el historial?
No. Cada guardado crea una revisión nueva; la anterior queda guardada. El SPC usa la revisión más reciente. Si el error ya no se puede corregir en la sesión, un ingeniero puede excluir la medición del SPC, con motivo, en el Drilldown.
¿Qué debo hacer con una oportunidad READY_FOR_REVIEW?
Tratarla como una hipótesis: proponer un nuevo schedule en DRAFT, someterlo a aprobación y validarlo con una sesión de medición antes de generalizarlo.
El diámetro baja y sube en diente de sierra. ¿Es un problema?
Si coincide con el fresado, es el comportamiento esperado del desgaste del electrodo. Preocúpese si la recuperación deja de producirse o si el mínimo de cada diente baja con el tiempo.
Referencia
Referencias externas
Bibliografía pública recomendada para profundizar en los temas de esta wiki.
Soldadura por resistencia
- Zhang, H.; Senkara, J., Resistance Welding: Fundamentals and Applications, 2.ª ed., CRC Press, 2011.
- American Welding Society, Welding Handbook, Vol. 3, cap. Resistance Spot Welding.
- AWS C1.1, Recommended Practices for Resistance Welding.
- AWS D8.9M, Test Methods for Evaluating the Resistance Spot Welding Behavior of Automotive Sheet Steel Materials.
- WorldAutoSteel, AHSS Application Guidelines: ahssinsights.org.
- ISO/TC 44/SC 6, Resistance welding and allied mechanical joining: iso.org.
Estadística y calidad
- Montgomery, D. C., Introduction to Statistical Quality Control, 8.ª ed., Wiley, 2019.
- AIAG, Statistical Process Control (SPC) Reference Manual, 2.ª ed., 2005.
- NIST/SEMATECH, e-Handbook of Statistical Methods: itl.nist.gov/div898/handbook.
- Western Electric, Statistical Quality Control Handbook, 1956.
- Nelson, L. S., "The Shewhart Control Chart: Tests for Special Causes", Journal of Quality Technology, 16(4), 1984.
Simulación y gemelo digital
- Grieves, M.; Vickers, J., "Digital Twin: Mitigating Unpredictable, Undesirable Emergent Behavior in Complex Systems", Springer, 2017.