Medir para otimizar.
Fundamentos de soldadura por resistência a pontos, qualidade do nugget e controlo estatístico, e como pôr tudo em prática na Weldia.
Secções
Tudo o que precisa para soldar e medir melhor.
Como se forma um ponto
Lei de Joule, resistências de contacto, ciclo de soldadura, os oito fatores e os materiais.
Janela de processo e defeitos
Lóbulo de soldabilidade, expulsão, pontos frios, folgas, shunt, LME e análise de causa-raiz.
Da medição ao SPC
Sessões de medição, gestão de pontos, cartas I-MR, capacidade Cpl, alertas e oportunidades.
Por papel
Escolha o seu percurso.
Técnico de medição
Executa sessões de medição no chão de fábrica.
Engenheiro de qualidade
Acompanha o SPC, os alertas e a capacidade.
Engenheiro de processo
Gere pontos, parâmetros e pinças; analisa oportunidades.
Gestão e administração
Consulta indicadores e gere a organização.
Ciclo de melhoria
Da oportunidade à medição de validação.
A Weldia transforma medições em sinais de estabilidade, risco e ganho. O objetivo é fechar o ciclo entre qualidade e processo.
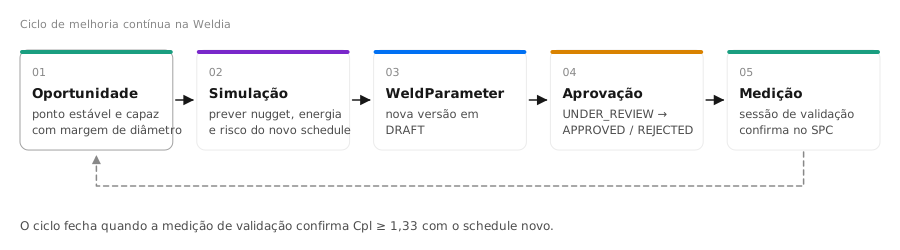
Ver oportunidades02 Simulação → prever nugget e energia
03 WeldParameter → nova versão DRAFT
04 Aprovação → UNDER_REVIEW → APPROVED
05 Medição → confirmar Cpl ≥ 1,33
Começar
Como usar esta wiki
A wiki está organizada em três camadas: os fundamentos técnicos, a qualidade e os defeitos, e a utilização da plataforma. Cada conceito técnico remete para o sítio da Weldia onde se aplica.
Estrutura
| Secção | Para quê | Páginas-chave |
|---|---|---|
| Fundamentos | Perceber porque é que um ponto sai bem ou mal | Princípio, Ciclo, Oito fatores |
| Qualidade e defeitos | Diagnosticar e prevenir problemas | Janela de processo, Problemas frequentes, Causa-raiz |
| Weldia na prática | Usar a plataforma no dia a dia | Sessões, SPC Cockpit, Oportunidades |
| Referência | Consultar normas, termos e fontes | Normas ISO, Glossário, Perguntas frequentes |
Convenções
Caixas azuis ligam o conceito ao ecrã, ao campo ou à regra da plataforma.
Caixas âmbar assinalam erros frequentes ou riscos de qualidade.
Caixas verdes resumem a recomendação a aplicar.
- Nomes de campos, estados e regras da plataforma aparecem em
monoespaçado:NEEDS_REVIEW,CPL_BELOW_1_33. - Os termos técnicos têm o original inglês entre parênteses na primeira ocorrência: expulsão (splash).
- As figuras são ilustrativas: mostram tendências qualitativas, não dados de uma linha real.
Atalhos da wiki
| Tecla | Ação |
|---|---|
| / | Ir para a pesquisa |
| ↑ ↓ Enter | Navegar nos resultados da pesquisa |
| Esc | Fechar a pesquisa ou o menu |
Fonte do conteúdo
O conteúdo técnico completo está no ficheiro docs/wiki/conhecimento-soldadura-resistencia.md, e as figuras em docs/wiki/images/pt/. Para atualizar uma figura, edite docs/wiki/tools/gerar_imagens.py e volte a gerá-las.
Fundamentos
Princípio da soldadura por resistência
Sem arco e sem material de adição: uma corrente elevada atravessa as chapas comprimidas entre dois elétrodos, e a resistência elétrica funde localmente o metal na interface.
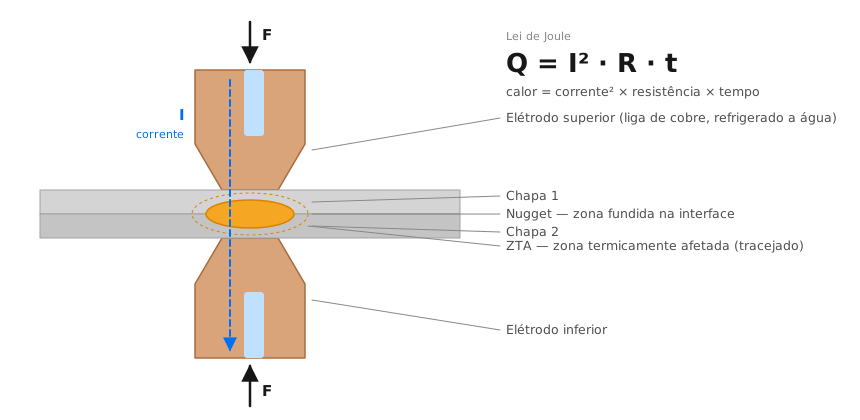
Lei de Joule
| Símbolo | Significado | Ordem de grandeza em carroçaria |
|---|---|---|
I | Corrente de soldadura (RMS) | 6 – 14 kA em aço; > 20 kA em alumínio |
R | Resistência total no percurso | dezenas a centenas de µΩ |
t | Tempo de passagem da corrente | 100 – 600 ms |
- A corrente pesa ao quadrado. +10 % de corrente dá cerca de +21 % de calor. É o parâmetro mais sensível.
- O calor tem de nascer na interface. Projeto e parâmetros existem para concentrar o calor onde se quer o nugget.
- O calor também se perde. Os elétrodos são refrigerados a água; abaixo de uma corrente mínima, mais tempo não forma ponto.
O papel da força
A força é aplicada antes da corrente, para garantir o contacto; durante, para conter o metal fundido; e depois, para forjar o nugget enquanto solidifica.
Resistências em série
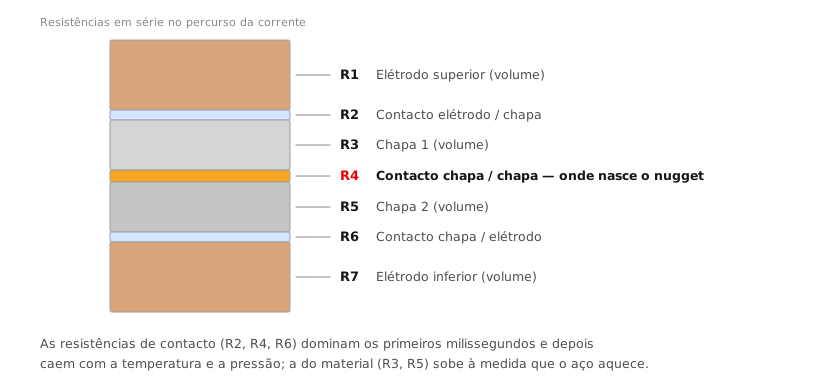
- Resistências de contacto (R2, R4, R6): dominam os primeiros milissegundos e diminuem com a pressão e a temperatura.
- Resistência do material (R3, R5): aumenta com a temperatura.
- Resistência dinâmica: a curva R(t) que resulta das duas. É o sinal mais usado na monitorização em tempo real.
O resultado que se mede é o diâmetro do nugget, registado em cada NuggetMeasurement e comparado com o diâmetro mínimo do WeldSpot.
Fundamentos
Famílias de processos
Os processos de soldadura por resistência distinguem-se pela forma como concentram o calor: pelo elétrodo, pela peça ou por um elemento adicional.
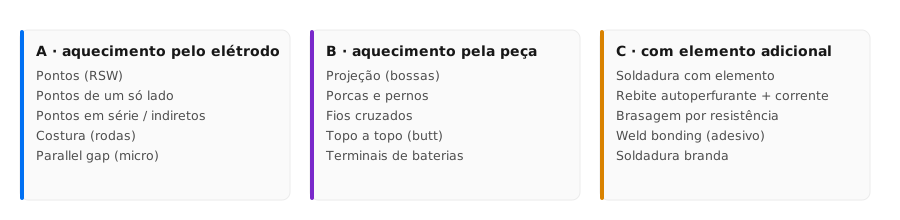
| Família | Como se concentra o calor | Exemplos |
|---|---|---|
| A — pelo elétrodo | Forma da ponta do elétrodo | Pontos (RSW), um só lado, série, indiretos, costura, parallel gap |
| B — pela peça | Projeções, bossas ou forma natural das peças | Projeção, porcas e pernos, fios cruzados, topo a topo, terminais de baterias |
| C — com elemento | Elemento entre as peças | Soldadura com elemento, brasagem, weld bonding, soldadura branda |
Soldadura por pontos
É o processo dominante na montagem de carroçarias (body-in-white): um automóvel típico tem entre 3 000 e 6 000 pontos. A forma da ponta do elétrodo define a área de contacto e, com ela, o tamanho do nugget.
Projeção
A projeção deve concentrar a corrente sem colapsar depressa demais. Como regra, fica na peça que tem mais dificuldade em aquecer: a mais grossa, se os materiais forem iguais, ou a de menor resistividade, se forem diferentes. O seguimento rápido do elétrodo é crítico, porque a projeção colapsa em milissegundos.
A plataforma foca-se na família A, soldadura por pontos com pinças robotizadas.
Fundamentos
Ciclo de soldadura e schedule
Cada ponto é executado segundo um schedule com fases bem definidas. Na Weldia, esse schedule fica guardado e versionado em WeldParameter.
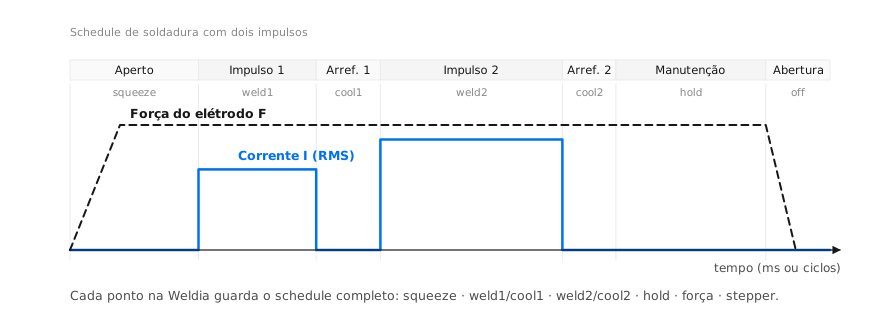
Fases
| Fase | Campo | Função | Curta demais | Longa demais |
|---|---|---|---|---|
| Aperto | squeeze | Fechar e estabilizar a força | Expulsão inicial | Tempo de ciclo perdido |
| Impulso 1 | weld1 | Pré-aquecimento, revestimento, folgas | — | Sobreaquecimento superficial |
| Arrefecimento 1 | cool1 | Pausa entre impulsos | — | — |
| Impulso 2 | weld2 | Crescimento do nugget | Ponto frio | Expulsão, desgaste, indentação |
| Arrefecimento 2 | cool2 | Pausa opcional | — | — |
| Manutenção | hold | Solidificar sob força | Porosidade, fissuras, LME | Nugget frágil em aços temperáveis |
| Força | force | Contacto e forja | Expulsão | Menos calor, indentação |
| Stepper | stepper | Compensar o desgaste do elétrodo | Nugget diminui | Expulsão no fim de vida |
Em máquinas AC os tempos vêm muitas vezes em ciclos da rede (1 ciclo = 20 ms a 50 Hz). Em MFDC vêm em ms. Confirme a unidade antes de comparar schedules.
Tipos de corrente
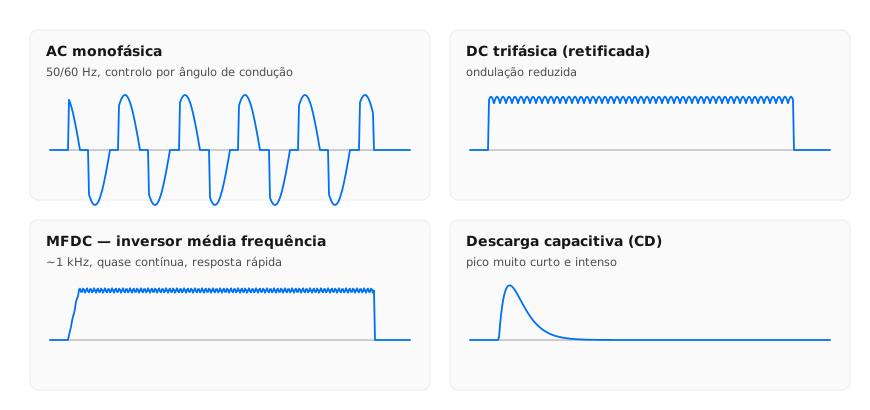
| Tipo | Características | Uso |
|---|---|---|
| AC monofásica | 50/60 Hz, ângulo de condução | Instalações mais antigas |
| DC trifásica | Ondulação reduzida | Pinças grandes, alumínio |
| MFDC | ~1 kHz, resposta rápida, transformador compacto | Padrão em robótica automóvel |
| Descarga capacitiva | Pico curto e intenso | Micro-soldadura, condutores |
Fundamentos
Os oito fatores de influência
Há mais de uma centena de variáveis identificadas na literatura. Na prática, agrupam-se em oito fatores, e é por eles que se diagnostica.
| # | Fator | Efeito principal | Indício típico |
|---|---|---|---|
| 1 | Corrente | Calor ∝ I²; o nugget cresce depressa até à expulsão | Expulsão (alta) · ponto frio (baixa) |
| 2 | Tempo | Calor ∝ t; abaixo da corrente mínima não chega | Colagem do elétrodo com tempos longos |
| 3 | Força | Define o contacto: pouca → expulsão; muita → menos calor | Indentação, expulsão inicial |
| 4 | Resistência de contacto | Decide onde nasce o calor nos primeiros ciclos | Variação lote a lote, óleo, óxidos |
| 5 | Material | Resistividade gera calor; condutividade dissipa-o | Mudança de fornecedor |
| 6 | Revestimentos | Zinco, AlSi: contacto e contaminação do elétrodo | Desgaste acelerado |
| 7 | Geometria | Ponta, espessuras, nº de chapas, bordo, passo | Nugget descentrado, shunt |
| 8 | Máquina | Subida da corrente, perdas indutivas, rigidez, seguimento | Diferenças entre pinças "iguais" |
Fatores 1–3 → WeldParameter. Fatores 5–7 → WeldSpot (sheet stack, espessuras, diâmetro mínimo) e GunConfiguration (elétrodo, fresagem, força máxima). Fator 8 → robô e pinça na hierarquia.
Resistência de contacto em detalhe
Todas as superfícies são rugosas à escala microscópica. Com mais força, as rugosidades achatam-se, a área real de contacto aumenta e a resistência cai. Com a temperatura, queimam-se contaminantes (água, óleo) e o metal amacia, e a resistência também cai. Embora só domine nos primeiros ciclos, define a distribuição inicial do calor e, com ela, onde o nugget começa.
Características da máquina
- Elétricas: tempo de subida da corrente e perdas indutivas, que crescem com a abertura da pinça e o aço dentro da janela.
- Mecânicas: rigidez dos braços e velocidade de seguimento do elétrodo. Seguimento lento provoca expulsão, sobretudo em projeção.
Fundamentos
Materiais e soldabilidade
Soldabilidade é a facilidade com que uma combinação de materiais e espessuras produz pontos bons numa janela suficientemente larga para uma produção estável.
Regra geral: soldam melhor os metais com resistividade alta e condutividade térmica baixa.
| Material | Comportamento | Cuidados |
|---|---|---|
| Aço de baixo carbono | Muito boa soldabilidade | Referência |
| AHSS (DP, TRIP, MS, PHS) | Aquece mais; janela mais estreita; expulsão a correntes menores | Força maior, multi-impulso, hold adequado |
| Galvanizado (GI, GA) | O zinco funde e liga-se ao cobre | Mais força e corrente; fresar mais vezes; risco de LME |
| AlSi (estampagem a quente) | O revestimento fica mais resistivo no forno | Ajustar corrente; atenção às projeções |
| Alumínio | Baixa resistividade, alta condutividade, óxido | Corrente muito alta, tempo curto, refrigeração, limpeza |
| Cobre | Gera pouco calor e dissipa-o depressa | Projeção, brasagem, elétrodos de tungsténio |
Balanço térmico
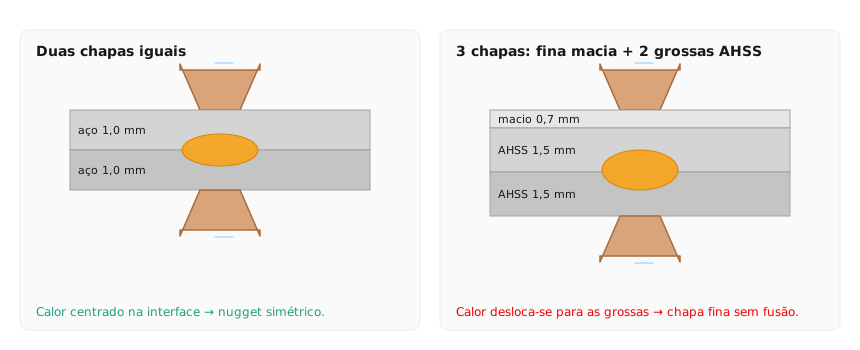
- A chapa mais grossa e a mais resistiva aquecem mais.
- Rácio de espessuras (total ÷ mais fina): como regra prática, até 3:1 a 4:1.
- Três chapas com uma exterior fina e macia é o caso mais crítico da carroçaria.
- Soluções: elétrodos de diâmetros diferentes, pré-impulso, multi-impulso, corrente em rampa, ou rever o projeto.
Diâmetro mínimo
| t (mm) | 0,7 | 1,0 | 1,2 | 1,5 | 2,0 |
|---|---|---|---|---|---|
| 4·√t (mm) | 3,3 | 4,0 | 4,4 | 4,9 | 5,7 |
| 5·√t (mm) | 4,2 | 5,0 | 5,5 | 6,1 | 7,1 |
O diâmetro mínimo é um atributo de cada WeldSpot e é a LSL usada em todo o SPC. Quando muda o material ou o fornecedor, reveja a soldabilidade antes de assumir o schedule antigo.
Fundamentos
Elétrodos e fresagem
O elétrodo é o componente que mais muda ao longo da produção. Com o desgaste, a face alarga, a densidade de corrente cai e o nugget diminui.
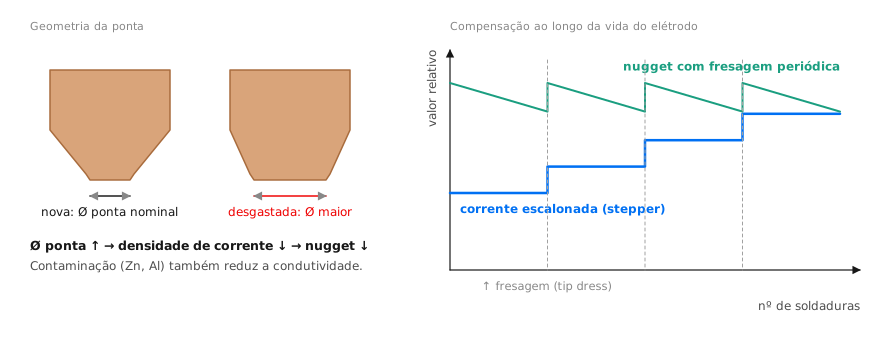
Mecanismos
- Geométricos: a face alarga (mushrooming), forma crateras (pitting) ou perde material. Típico em aço galvanizado.
- Metalúrgicos: o cobre liga-se ao zinco ou ao alumínio, recristaliza e amacia. No alumínio acontece muito depressa.
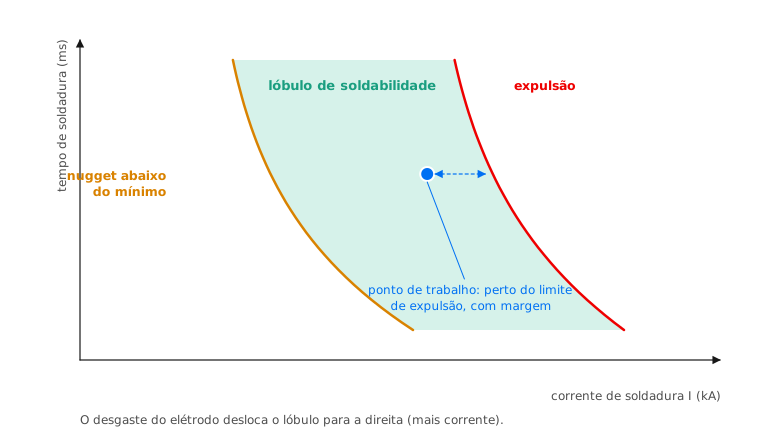
A vida do elétrodo termina quando já não se atinge o diâmetro mínimo. No lóbulo, o desgaste desloca a janela para correntes mais altas.
Compensação
| Método | Como funciona | Na Weldia |
|---|---|---|
| Corrente escalonada | Sobe a corrente em degraus a cada N pontos | stepper no WeldParameter |
| Fresagem | Repõe a geometria e limpa a face a cada N pontos | GunMillingProgram 241 / 242 / 250 |
| Controlo adaptativo | Ajusta a corrente pela resistência dinâmica | Integração futura de dispositivos |
Uma série de medições com dentes de serra (desce e recupera) sincronizada com a fresagem é normal. Uma descida contínua sem recuperação indica fresagem falhada, stepper insuficiente ou refrigeração deficiente.
Normas
A geometria das capas está em ISO 5821 (por exemplo, formas F com faces de 16 e 20 mm, como as referências FF16A00 e FF20A00 da GunConfiguration). Os materiais dos elétrodos estão em ISO 5182 (CuCr1Zr, CuCo2Be, …).
Qualidade e defeitos
Janela de processo
O nugget está escondido entre as chapas e não se inspeciona visualmente. A qualidade garante-se trabalhando dentro de uma janela de parâmetros conhecida.
Curva de crescimento
Varia só a corrente, com força e tempo fixos. Serve quando a força e o tempo já estão definidos.
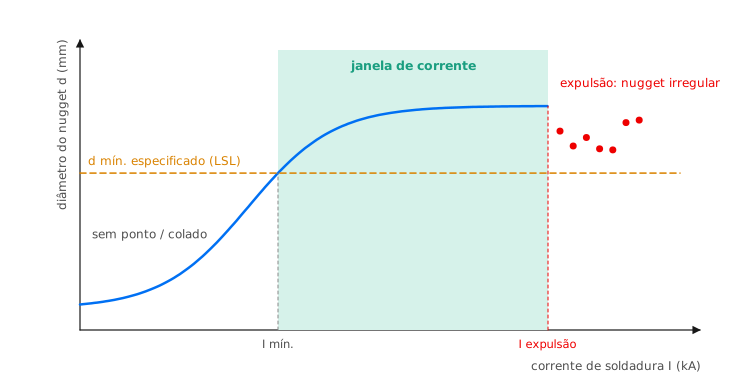
Lóbulo de soldabilidade
Mapeia duas variáveis, corrente × tempo ou corrente × força, e dá uma visão mais completa do processo (ISO 14327).
Como escolher o ponto de trabalho
- Ficar dentro do lóbulo. Fora dele há pontos frios ou expulsões.
- Preferir o lado da expulsão, com margem. O desgaste e outras perturbações reduzem o nugget com o tempo. Partir de perto do limite superior dá mais folga até ao inferior.
- Manter margem à expulsão (tipicamente 0,5 – 1 kA em aço), e mais se houver folgas ou desalinhamentos.
- Força maior alarga o lóbulo, mas encurta a vida do elétrodo e aumenta a indentação.
- Aços mais resistentes têm o limite de expulsão a correntes mais baixas.
O SPC mostra quando um ponto sai da janela pelo lado de baixo (média a descer, Cpl a cair). As Oportunidades mostram pontos com margem para reduzir tempo ou energia sem sair dela.
Qualidade e defeitos
Defeitos e falhas
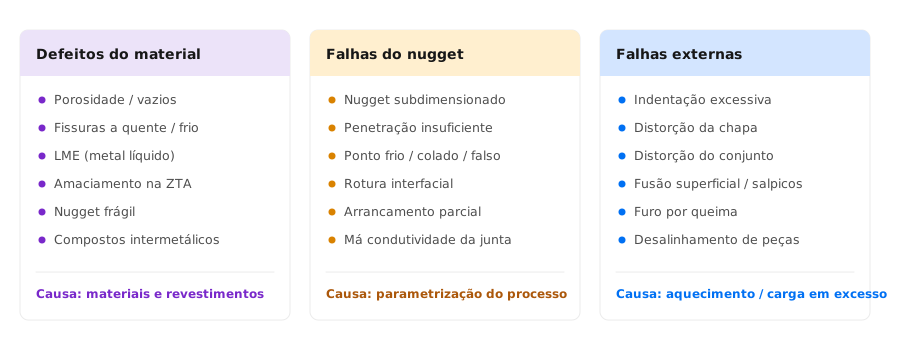
Os defeitos agrupam-se em três classes, e a classe já aponta para a causa provável.
| Classe | Causa dominante | Onde atuar |
|---|---|---|
| Defeitos do material | Materiais e revestimentos em temperatura e tensão críticas | Escolha de materiais; hold e multi-impulso |
| Falhas do nugget | Parametrização | Otimização do schedule |
| Falhas externas | Excesso de calor ou de força | Reduzir energia, ajustar força e fixação |
Critério de aceitação
No ensaio de arrancamento (peel) ou de cinzel (chisel, ISO 10447), um ponto bom rompe com arrancamento total do botão (full plug). A rotura interfacial indica, em geral, um ponto insuficiente, embora em aços de muito alta resistência deva ser avaliada caso a caso.
Registar um defeito na Weldia
- Medir o diâmetro do botão arrancado e introduzi-lo na task da sessão.
- Se estiver abaixo do mínimo, a plataforma pede uma decisão explícita: manter
MEASUREDou passar aNEEDS_REVIEW. - Para marcar para revisão em qualquer caso, use a tecla R.
- A gravação cria uma nova revisão e põe em fila o recálculo do SPC do ponto.
Qualidade e defeitos
Problemas frequentes na produção
Ponto frio, expulsão, folgas e desalinhamento: as causas mais comuns, como as reconhecer e como as reduzir.
Ponto frio / ponto falso
Não se forma nugget com o tamanho suficiente, ou forma-se só numa das interfaces. É dos problemas mais graves em multi-chapa.
| Causa | Exemplo | Ação |
|---|---|---|
| Mau contacto | Elétrodo mal apoiado, folga | Garantir o contacto, fechar a folga no aperto |
| Maus parâmetros | Corrente baixa, tempo curto, face grande | Otimizar corrente/tempo/força; fresar |
| Balanço térmico | Rácio alto, resistividades diferentes | Elétrodos diferentes, pré-impulso, multi-impulso |
Expulsão / salpicos
O metal fundido é expelido do nugget. Causa defeitos, problemas cosméticos, riscos para os operadores, sujidade na linha e desperdício de energia.
- Parâmetros: corrente alta, tempo longo, força baixa.
- Contacto pequeno: face gasta de forma irregular, elétrodos desalinhados.
- Superfície: sujidade, óxidos, tudo o que aumente a resistência superficial.
- Folga entre chapas.
Expulsões frequentes indicam um processo demasiado perto do limite superior da janela. Baixar a corrente às cegas, porém, empurra o processo para o limite inferior: verifique primeiro o elétrodo e a folga.
Folga entre chapas
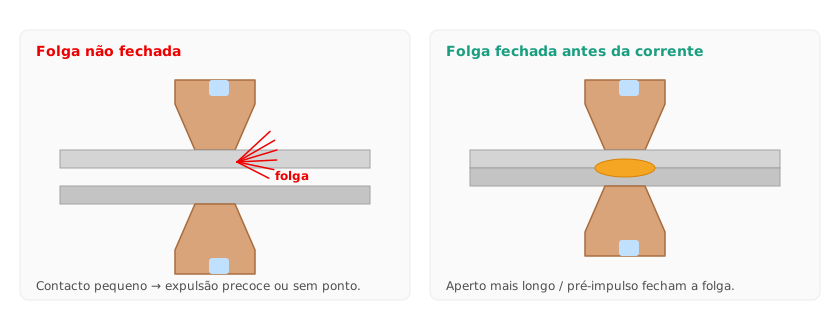
- Vem das tolerâncias de estampagem ou da fixação.
- Desloca o limite de expulsão para correntes mais baixas e estreita o lóbulo.
- Estratégia robusta: parâmetros na zona comum aos lóbulos das folgas esperadas (0, 0,2, 0,5 mm…).
- Soluções diretas: aperto mais longo, mais força no aperto, pré-impulso de baixa corrente.
Desalinhamento dos elétrodos
Resulta de erros de montagem ou da deflexão elástica da pinça: os elétrodos ficam inclinados ou com os centros desviados. O nugget fica irregular e há expulsões. Verificar o esquadro da pinça faz parte da manutenção preventiva.
Peças estampadas a quente
As peças de 22MnB5 com AlSi chegam com um revestimento transformado, de resistência maior, e com dureza muito alta. Mudanças no forno aparecem depois como variações na soldadura. Nas porcas de projeção, a diferença de dureza pode fazer colapsar a projeção antes de o ponto se formar.
Ver também: Efeito de shunt · LME.
Qualidade e defeitos
Efeito de shunt
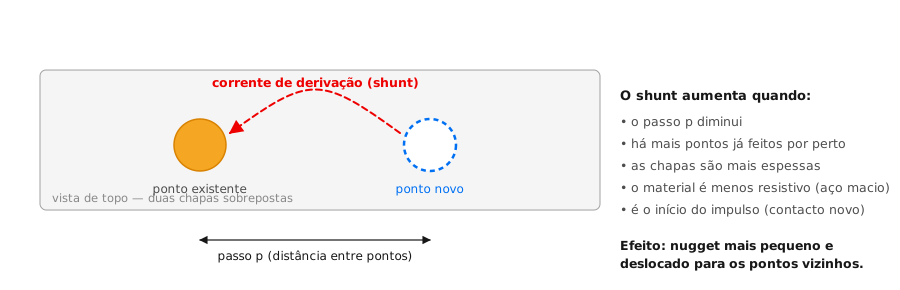
Parte da corrente desvia-se através de pontos já feitos nas proximidades. O novo ponto recebe menos corrente e fica mais pequeno.
| Fator | Efeito no shunt |
|---|---|
| Passo menor | ↑ forte, o fator mais influente |
| Mais pontos já feitos | ↑ cumulativo ao longo de uma fila |
| Chapas mais espessas | ↑ caminho lateral menos resistivo |
| Aço macio | ↑ face a aços de alta resistência |
| Início do impulso | ↑ o contacto novo ainda é muito resistivo |
Numa fila de pontos, a redução do diâmetro pode acumular-se até 20–30 % no último ponto, e os nuggets inclinam-se para os vizinhos. Numa combinação de três chapas, a interface com aço macio é a mais afetada.
Respeitar o passo mínimo, ordenar a sequência de soldadura e compensar a corrente dos pontos em sequência.
Pontos da mesma célula com diâmetros sistematicamente menores numa zona densa (separadores Drilldown e Equipamentos) são candidatos a shunt. Compare com o sequenceNo e as coordenadas X/Y/Z.
Qualidade e defeitos
Fragilização por metal líquido (LME)
Fissuração de aços de alta resistência revestidos de zinco, quando o zinco líquido penetra nas fronteiras de grão sob tensão.
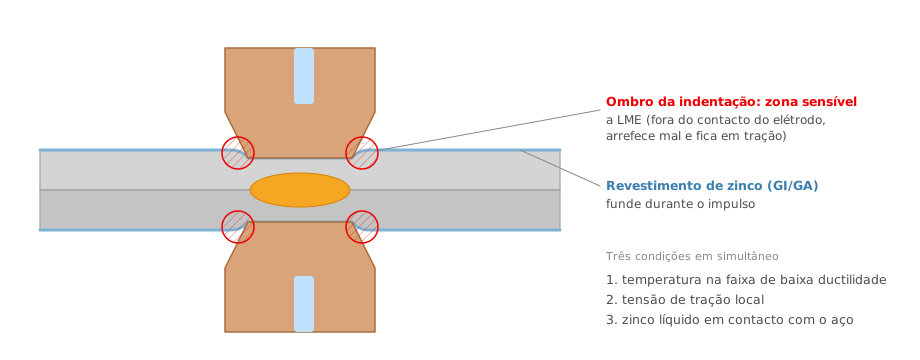
Três condições em simultâneo
- Temperatura na faixa de baixa ductilidade do aço.
- Tensão de tração local, que aumenta com o calor fornecido e com arrefecimentos bruscos.
- Zinco líquido em contacto com o aço.
Como reduzir
- Evitar o excesso de calor, sobretudo perto da expulsão.
- Multi-impulso para reduzir picos de tensão, ou pré-impulso para afastar o zinco.
- Elétrodos sem arestas vivas na zona de contacto.
- Hold suficiente para o zinco solidificar antes de abrir os elétrodos.
Os estudos da indústria automóvel (WorldAutoSteel) indicam que as fissuras LME relevantes aparecem sobretudo quando há desvios das condições corretas de parâmetros e de montagem. Um processo bem centrado na janela é a primeira defesa.
Qualidade e defeitos
Análise de causa-raiz
Todas as causas-raiz cabem em três categorias. Investigue por esta ordem: um problema de projeto não se resolve com parâmetros.
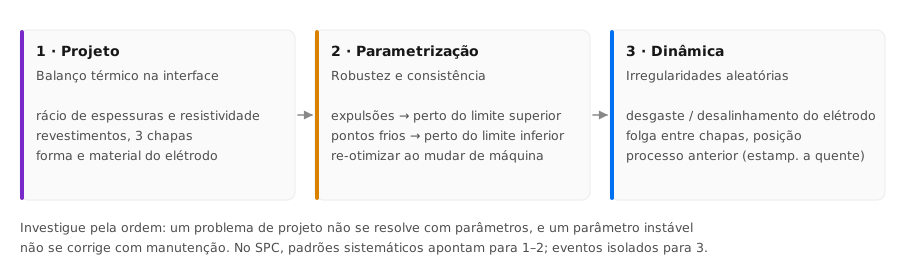
| Categoria | Pergunta-chave | Padrão típico no SPC |
|---|---|---|
| 1 · Projeto | O calor concentra-se na interface certa? | Cpl baixo desde o início, em todas as pinças com aquela combinação |
| 2 · Parametrização | O ponto de trabalho está centrado na janela? | Média estável mas perto da LSL; CPL_BELOW_1_33 |
| 3 · Dinâmica | Algo mudou durante a produção? | DOWNWARD_TREND_6, SAME_SIDE_BELOW_MEAN_8, BELOW_LCL |
Checklist quando um ponto entra em alerta
- Confirmar a medição: método, operador, revisão anterior.
- Isolado ou agrupado? Veja o separador Equipamentos: ponto, pinça, robô, célula ou tag.
- Agrupado por pinça: elétrodo, fresagem, alinhamento, refrigeração.
- Agrupado por produto/tag: lote de material, estampagem, folgas.
- Isolado mas persistente: parametrização desse ponto (janela, shunt, bordo).
- Registar e agir: se mudar parâmetros, crie uma versão
DRAFTpara aprovação e meça para validar.
Tabela de diagnóstico rápido
| Sintoma | Causas prováveis | Primeira verificação |
|---|---|---|
| Diâmetro a descer aos poucos | Desgaste do elétrodo, stepper insuficiente | Contador de pontos e última fresagem |
| Queda brusca numa pinça | Fresagem falhada, capa trocada, refrigeração | Estado da face e caudal de água |
| Queda num produto inteiro | Lote de material, revestimento, estampagem | Certificado do lote, fornecedor |
| Dispersão alta, média boa | Folgas, desalinhamento, contacto instável | Fixação e esquadro da pinça |
| Pontos menores numa zona densa | Shunt | Passo e sequência |
| Expulsões e diâmetro irregular | Corrente alta, força baixa, folga | Schedule aprovado vs. executado |
Qualidade e defeitos
Qualidade para além do diâmetro
Um ponto pode cumprir o diâmetro mínimo e ser mau: com expulsão, indentação excessiva, fusão insuficiente ou metalurgia degradada.
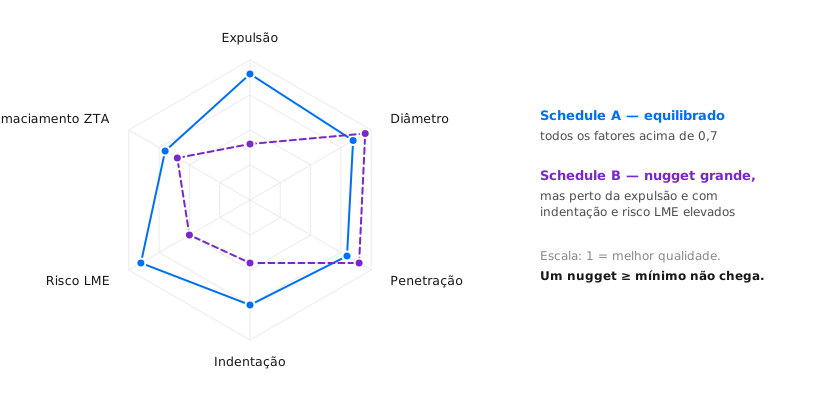
| Fator | O que mede | Porque importa |
|---|---|---|
| Expulsão | Estabilidade | Defeitos, segurança, energia |
| Diâmetro | Tamanho da zona fundida | Resistência |
| Penetração | Fusão em cada chapa | Crítica em 3 chapas |
| Indentação | Deformação superficial | Aspeto, fadiga |
| Risco LME | Suscetibilidade a fissuras | Durabilidade em AHSS |
| Amaciamento na ZTA | Queda de dureza | Capacidade de carga |
Manutenção (hold) e dureza
- Hold curto → arrefecimento lento → dureza menor → resistência menor.
- Hold longo → arrefecimento rápido → dureza maior → rotura mais frágil.
- Hold ótimo → equilíbrio entre resistência e ductilidade.
Ensaios destrutivos
| Ensaio | Norma | Avalia |
|---|---|---|
| Arrancamento / cinzel | ISO 10447 | Diâmetro do botão e modo de rotura |
| Corte por tração | ISO 14273 | Resistência ao corte |
| Tração em cruz | ISO 14272 | Resistência normal |
| Arrancamento mecanizado | ISO 14270 | Curva força-deslocamento |
| Torção | ISO 17653 | Resistência à torção |
Hoje mede-se o diâmetro. O modelo já prevê indentationDepthMm, confidenceScore e os métodos CAMERA, LASER_SCANNER, ULTRASOUND e AI_ASSISTED, para uma avaliação multi-fator.
Qualidade e defeitos
Energia e eficiência
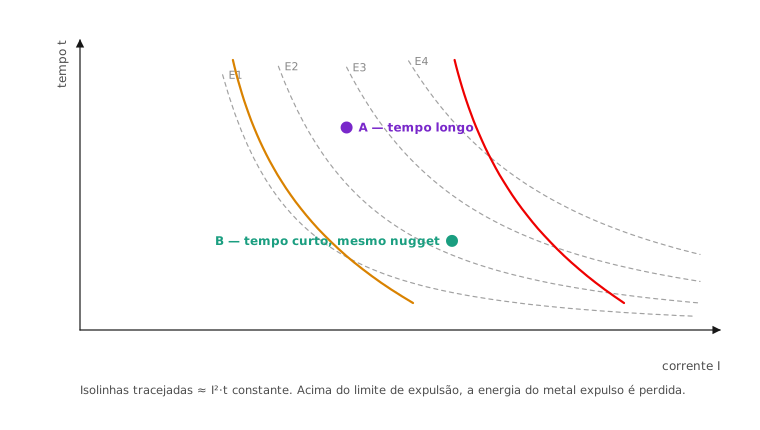
Otimizar não é só conseguir pontos aceitáveis: é qualidade, estabilidade e zero energia desperdiçada, tudo ao mesmo tempo.
Duas regras
- Evitar a expulsão também poupa energia. A energia usada para fundir o metal expelido perde-se, e o ponto fica pior.
- Dentro do lóbulo há schedules mais económicos. Tempos mais curtos, com corrente ligeiramente maior, perdem menos calor para os elétrodos refrigerados.
A escala conta
| Grandeza | Valor ilustrativo |
|---|---|
| Energia poupada por ponto | 0,5 kJ |
| Pontos por veículo | 4 000 |
| Veículos por ano | 300 000 |
| Poupança anual | 6 × 10¹¹ J ≈ 167 MWh |
Um tempo de soldadura menor reduz também o tempo de ciclo da célula.
Weldia na prática
Visão geral e papéis
A Weldia junta num só espaço de trabalho a engenharia de pontos, a medição no chão de fábrica, o controlo estatístico, a otimização e, em breve, a simulação e a recomendação por IA.
Módulos
| Módulo | O que faz | Estado |
|---|---|---|
| Engenharia de pontos | Registo, versionamento, CSV | disponível |
| Medição sequencial | Diâmetro do nugget ponto a ponto | disponível |
| SPC | Cartas, capacidade, alertas, risco | disponível |
| Oportunidades | Margem para reduzir ciclo e energia | heurística |
| Parâmetros e aprovação | Schedules versionados | só leitura |
| Simulação | Prever o nugget a partir dos parâmetros | demonstração |
| Recomendação por IA | Sugerir parâmetros | planeado |
Papéis
| Papel | Uso principal |
|---|---|
TECHNICIAN | Executa sessões de medição (fluxo rápido, por teclado) |
QUALITY_ENGINEER | Acompanha o SPC, os alertas, os pontos abaixo do mínimo e a capacidade |
PROCESS_ENGINEER | Gere pontos, parâmetros e pinças; analisa oportunidades |
ADMIN | Gere a organização e os utilizadores |
VIEWER | Consulta (gestão, direção) |
O acesso exige login. As ações que não pode executar ficam ocultas na interface, e o servidor valida sempre a permissão. Todos os dados estão isolados por organização.
Hierarquia
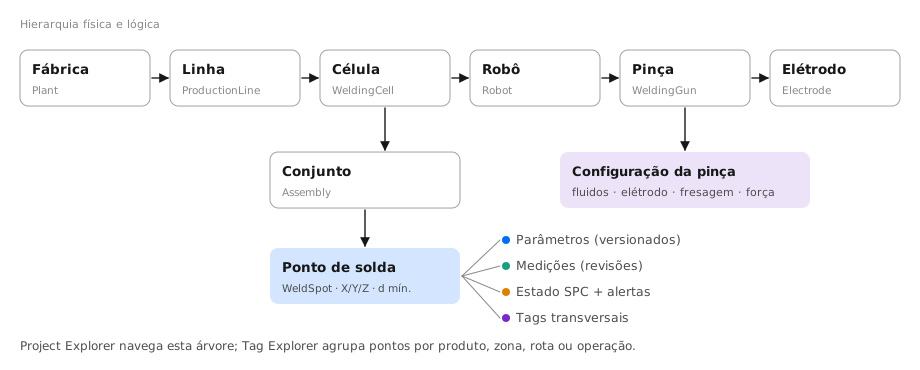
- Hierarquia física (Project Explorer): fábrica → linha → célula → robô → pinça.
- Tags (Tag Explorer): agrupamentos transversais por produto, zona, rota de inspeção, operação ou campanha.
Weldia na prática
A aplicação
Uma rota por fluxo, com barra lateral, barra superior com o âmbito, paleta de comandos (Ctrl + K) e um inspetor acoplado à direita.
Secções
| Rota | Para quê |
|---|---|
Início (/) | Ponto de partida, por perfil |
Medição (/measure) | Rondas; uma ronda abre em modo foco em /measure/<código> |
Qualidade (/quality) | Caixa de alertas, pontos, visão geral; detalhe SPC de cada ponto |
Otimizar (/optimize) | Oportunidades de redução de ciclo e energia |
Alterações (/changes) | Versões de parâmetros em revisão, validação e histórico |
Pontos (/spots) | Catálogo, importação CSV, órfãos |
Definições (/settings) | Aparência, conta e administração |
Simulação (/simulation) | Resultado da última simulação |
O âmbito (máquinas e tags) escolhe-se no topo e fica no endereço, tal como os filtros e o inspetor: um link reproduz o ecrã. O inspetor mostra o detalhe do ponto, o conjunto de parâmetros e a configuração da pinça. Os links antigos /workspace redirecionam para a rota equivalente.
Weldia na prática
Sessões de medição
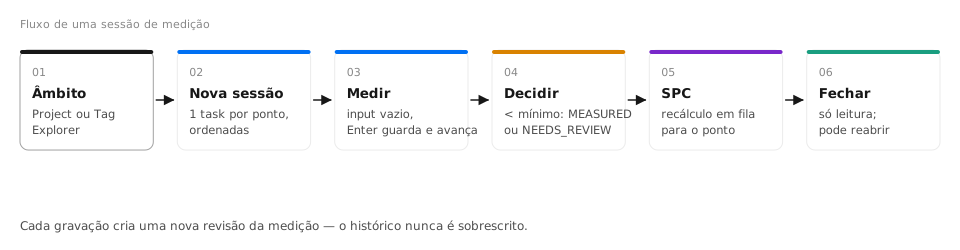
Um fluxo desenhado para o técnico: rápido, por teclado e sem sobrescrever histórico.
Passo a passo
- Selecione o âmbito (máquinas e tags) na barra superior e veja a pré-visualização com o número de pontos.
- Nova ronda (em
/measure) cria a sessão e uma task por ponto, por ordem. Pode incluir vários conjuntos. - Meça ponto a ponto. O campo começa vazio; a última medição anterior aparece à parte, para não influenciar a leitura.
- Escolha a origem: manual, dispositivo de teste ou futuro dispositivo Weldia.
- Abaixo do mínimo, decida explicitamente: manter
MEASUREDou passar aNEEDS_REVIEW. - Cada gravação cria uma nova revisão da medição e põe em fila o recálculo do SPC do ponto.
- Feche a sessão no fim. Uma sessão fechada abre só para leitura; pode ser reaberta (retoma no primeiro pendente), arquivada e restaurada.
Atalhos de teclado
| Tecla | Ação |
|---|---|
| Enter | Guardar e avançar |
| Ctrl + S | Guardar |
| ← → | Task anterior / seguinte |
| Esc | Sair do campo / navegar |
| R | Marcar para revisão |
| Botão Skip | Saltar a task (sem atalho, de propósito) |
Meça sempre pela ordem proposta e não salte tasks sem motivo. A ordem ajuda a detetar efeitos de sequência, como o shunt, e as tasks saltadas deixam lacunas nas cartas de controlo.
Corrigir uma medição não apaga a anterior: cria uma revisão nova. O SPC usa a revisão mais recente de cada task.
Weldia na prática
Gestão de pontos
Em /spots cria, edita, importa (/spots/import) e exporta pontos de solda, sempre com histórico de revisões.
Criar e editar
Cada ponto tem hierarquia, pinça, sheet stack, coordenadas X/Y/Z, diâmetro mínimo e tags. Cada alteração gera uma WeldSpotRevision com o motivo, que é obrigatório.
Importar CSV
- Descarregue o template CSV para garantir as colunas certas.
- Importe o ficheiro. As operações são aplicadas linha a linha, com staging.
- Linhas sem correspondência ficam como órfãs.
- Na fila de órfãos, associe cada linha a um ponto existente ou ignore-a.
Exportar
A exportação CSV devolve os pontos filtrados. O histórico de revisões de cada ponto pode ser consultado no detalhe do ponto.
Mude o diâmetro mínimo só com justificação técnica (espessura, norma, cliente). Ele é a LSL do SPC: alterá-lo muda a capacidade de todo o histórico do ponto.
Weldia na prática
Parâmetros e pinças
O schedule de cada ponto e a configuração de cada pinça são versionados, para que se saiba sempre com que definições foi feita cada medição.
WeldParameter
Schedule completo por ponto: squeeze, weld1/cool1, weld2/cool2, hold, força e stepper. Ver Ciclo de soldadura.
Estados de aprovação
| Estado | Significado |
|---|---|
| DRAFT | Proposta em edição |
| UNDER_REVIEW | Em revisão |
| APPROVED | Aprovado para produção |
| REJECTED | Rejeitado |
| ARCHIVED | Substituído por uma versão mais recente |
GunConfiguration
- Fluidos: água (refrigeração dos elétrodos) e ar.
- Elétrodo: tipo de capa (ex.:
FF16A00,FF20A00). Ver Elétrodos e fresagem. - Fresagem: programas
241,242e250, com cortador e frequência. - Força máxima da pinça.
Os parâmetros estão hoje em só leitura. A edição e o fluxo de aprovação são o passo seguinte do ciclo de melhoria.
Weldia na prática
SPC Cockpit
O diâmetro do nugget só tem limite mínimo. Por isso a Weldia usa cartas de valores individuais e capacidade unilateral inferior.
Separadores
| Separador | Uso |
|---|---|
| Resumo | KPIs e insights automáticos para a gestão |
| SPC | Lista de pontos com estado, Cpl, risco e alertas; carta de cada ponto |
| Oportunidades | Pontos com margem para reduzir ciclo e energia |
| Equipamentos | KPIs por linha, célula, robô, pinça e tag |
| Drilldown | Detalhe de um ponto ou grupo |
Pode filtrar por linha, célula, robô, pinça, tag, severidade e estados, e ordenar por prioridade, Cpl, risco, rejeição ou data. O recálculo em massa refaz o SPC de um âmbito inteiro.
Série oficial
- Entra a última revisão de cada task
MEASURED, ordenada pela data de medição. - As contas usam as últimas 50 amostras de cada ponto.
- Uma medição pode ser excluída com motivo (por exemplo, erro de leitura comprovado). Fica visível no Drilldown, mas não entra nas contas, e a exclusão fica auditada.
- Qualquer mudança (nova medição, revisão, exclusão) põe em fila o recálculo do ponto.
Exclua só medições comprovadamente erradas. Excluir valores baixos "incómodos" esconde o problema e inflaciona o Cpl.
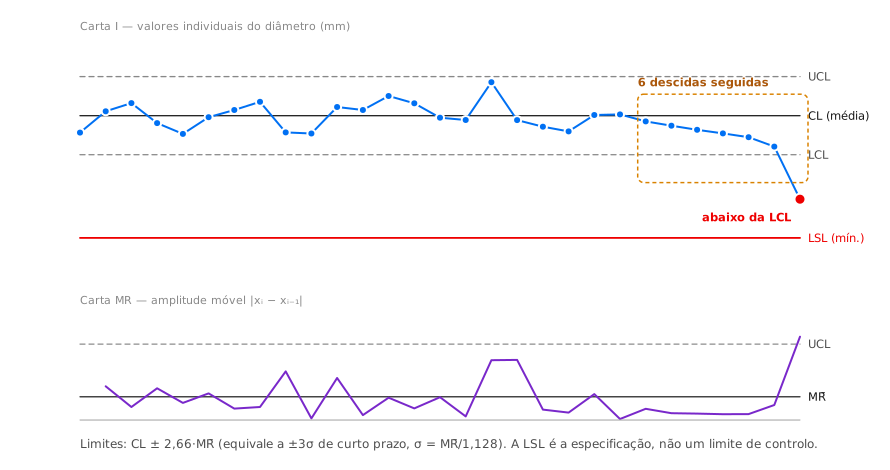
Carta I-MR
| Elemento | Fórmula |
|---|---|
| Linha central | CL = média |
| Amplitude móvel | MRᵢ = |xᵢ − xᵢ₋₁|, MR̄ = média(MR) |
| σ de curto prazo | σ_within = MR̄ / 1,128 |
| Limites de controlo | CL ± 2,66·MR̄ (≈ ±3σ_within) |
| σ global | desvio-padrão amostral (n − 1) |
A UCL/LCL diz o que o processo faz; a LSL diz o que o cliente exige. Um ponto pode estar dentro dos limites de controlo e abaixo da LSL.
Capacidade
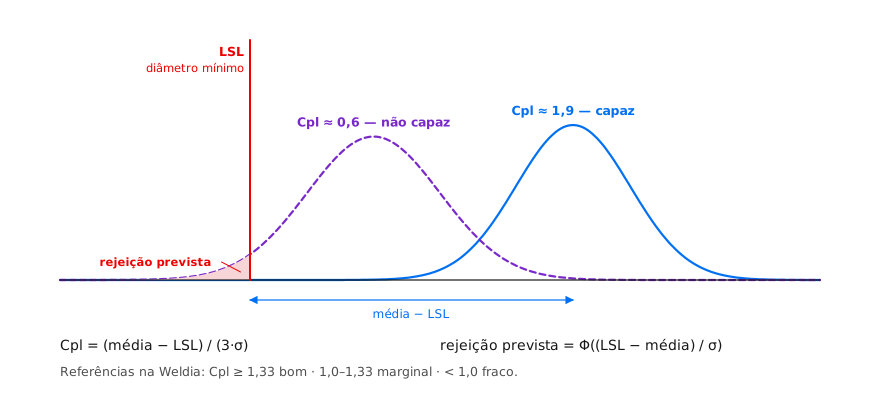
Ppl = (média − LSL) / (3 · σ_overall)
rejeição prevista = Φ((LSL − média) / σ_overall)
| Cpl | Estado | Leitura |
|---|---|---|
| ≥ 1,33 e estável | GOOD | Capaz, com margem |
| 1,0 – 1,33 | MARGINAL | Capaz, sem margem |
| < 1,0 | POOR | Não capaz |
| < 10 amostras | UNKNOWN | Dados insuficientes |
O estado do processo é INSUFFICIENT_DATA (menos de 10 amostras), STABLE ou UNSTABLE. Ver Regras de alerta e risk score.
Weldia na prática
Regras de alerta e risk score
As regras seguem a lógica clássica de Western Electric e de Nelson, adaptadas ao lado inferior, que é o único que representa risco de qualidade.
Regras
| Código | Regra | Severidade | Causa provável |
|---|---|---|---|
BELOW_LSL | Medição abaixo do mínimo | CRITICAL | Defeito real |
PREDICTED_LOWER_REJECT_CRITICAL | Rejeição prevista ≥ 3 % | CRITICAL | Mal centrado ou disperso |
PREDICTED_LOWER_REJECT_WARNING | Rejeição prevista ≥ 1 % | WARNING | Idem, em fase inicial |
CPL_BELOW_1_0 | Cpl < 1,0 | CRITICAL | Parametrização ou projeto |
CPL_BELOW_1_33 | Cpl < 1,33 | WARNING | Sem margem |
DOWNWARD_TREND_6 | 6 descidas seguidas | WARNING | Desgaste, deriva |
SAME_SIDE_BELOW_MEAN_8 | 8 seguidas abaixo da média | WARNING | Mudança de nível |
LOWER_2_OF_3_2SIGMA | 2 de 3 abaixo de −2σ | WARNING | Mudança iminente |
BELOW_LCL | Abaixo da LCL | WARNING | Causa especial |
ABOVE_UCL | Acima da UCL | INFO | Mudança (oportunidade ou expulsão) |
Os alertas têm ciclo de vida OPEN → RESOLVED e são sincronizados em cada recálculo: um alerta cuja condição deixou de se verificar é resolvido automaticamente.
Risk score
Cada ponto recebe uma pontuação de 0 a 100 para ordenar prioridades.
| Componente | Peso |
|---|---|
| Severidade máxima dos alertas abertos | 40 % |
| Défice de Cpl face a 1,33 | 25 % |
| Rejeição prevista (saturada a 5 %) | 20 % |
| Tendência (regras de série e LCL) | 15 % |
Trate primeiro os alertas CRITICAL, depois ordene por risk score. Para cada alerta, siga a checklist de causa-raiz.
Weldia na prática
Oportunidades de ciclo e energia
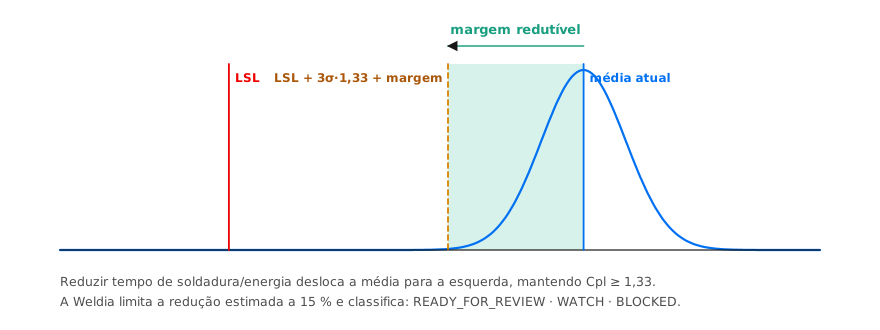
Pontos estáveis e capazes, com nugget bem acima do necessário, podem soldar com menos tempo e menos energia.
Como é calculada
- Só entram pontos estáveis e capazes (Cpl ≥ 1,33).
- Limiar de segurança =
LSL + 3σ·1,33 + margem. - Margem redutível = média − limiar.
- Conversão numa redução estimada de tempo de soldadura (máximo 15 %) e de energia.
- Classificação com pontuação de oportunidade e de confiança.
| Classe | Significado |
|---|---|
| READY_FOR_REVIEW | Pronto para propor um novo schedule |
| WATCH | Promissor, mas com dados ou margem insuficientes |
| BLOCKED | Não mexer: instável, não capaz ou com alertas |
A estimativa usa constantes empíricas e ainda não está validada. Uma oportunidade é uma hipótese: confirme-a com uma medição de validação antes de aprovar o schedule novo.
Fechar o ciclo
Weldia na prática
Simulação e gémeo digital
A simulação prevê o nugget antes de soldar. O gémeo digital liga essa previsão aos dados reais de produção.
Simulação numérica
Resolve em conjunto os problemas elétrico, térmico, mecânico e metalúrgico, normalmente pelo método dos elementos finitos, que lida bem com grandes deformações e contactos variáveis.
| Entradas | Saídas |
|---|---|
| Geometria e materiais das chapas, revestimentos e elétrodos | Temperatura, formação e diâmetro do nugget |
| Força, corrente e tempos | Limite de expulsão, indentação |
| Malha e passo de tempo | Tensões, dureza, risco de defeitos |
Faça um estudo de convergência da malha, use um passo de tempo inferior ao milissegundo nas fases de corrente e valide sempre com alguns ensaios físicos.
Gémeo digital
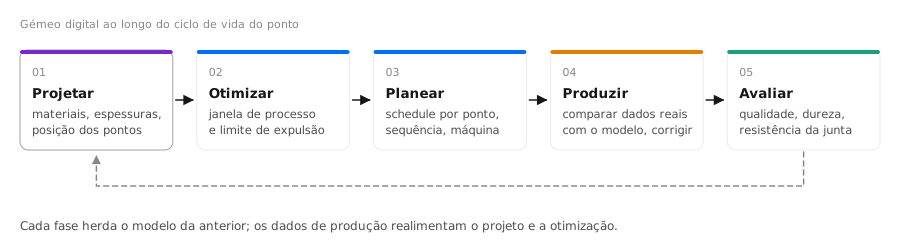
Cada fase herda o modelo da anterior e acrescenta dados: da máquina genérica no projeto até às medições reais na produção. O salto de "reagir ao defeito" para "prevenir o defeito" faz-se ligando a simulação aos dados de produção, e é aí que entram o SPC e a IA.
Na Weldia, hoje
- Um job de simulação põe em fila um cálculo e mostra o nugget previsto, a energia, o tempo de ciclo e o risco.
- O cálculo atual é uma fórmula linear de demonstração. Está previsto um adaptador para um motor de simulação externo.
- A plataforma já cobre produzir e avaliar (medições, SPC, oportunidades).
Referência
Normas ISO
As normas mais usadas em soldadura por resistência, agrupadas por tema. Consulte a edição em vigor no catálogo ISO.
Processos
| Norma | Tema |
|---|---|
| ISO 17677-1 | Vocabulário — pontos, projeção e costura |
| ISO 15609-5 | Especificação do procedimento (WPS) |
| ISO 14373 | Pontos em aços de baixo carbono |
| ISO 18595 | Pontos em alumínio |
| ISO 14327 | Lóbulo de soldabilidade |
| ISO 18278-1/-2/-3 | Soldabilidade |
| ISO 15613 · ISO 15614-12 | Qualificação de procedimentos |
| ISO 14554-1/-2 | Requisitos de qualidade |
Equipamento e elétrodos
| Norma | Tema |
|---|---|
| ISO 669 | Requisitos mecânicos e elétricos do equipamento |
| ISO 5182 | Materiais dos elétrodos |
| ISO 5821 | Capas de elétrodos |
| ISO 17657-5 | Verificação da medição de corrente |
Ensaios
| Norma | Ensaio |
|---|---|
| ISO 10447 | Arrancamento e cinzel |
| ISO 14273 | Corte por tração |
| ISO 14272 | Tração em cruz |
| ISO 14270 | Arrancamento mecanizado |
| ISO 17653 | Torção |
Estatística
| Norma | Tema |
|---|---|
| ISO 7870-2 | Cartas de controlo de Shewhart |
| ISO 22514-2 | Capacidade de processos dependentes do tempo |
Referência
Glossário
Termos em português, com o equivalente inglês que aparece nas máquinas, nas normas e na interface.
| Português | English | Definição |
|---|---|---|
| Soldadura por pontos | Resistance spot welding | Junção de chapas por fusão localizada entre dois elétrodos |
| Nugget | Weld nugget | Zona fundida e solidificada na interface |
| ZTA | HAZ | Metal-base alterado pelo calor, sem fundir |
| Elétrodo / capa | Electrode / cap | Peça de cobre que conduz a corrente e aplica a força |
| Pinça | Welding gun | Ferramenta com braços, elétrodos e transformador |
| Fresagem | Tip dressing | Reposição da geometria da face do elétrodo |
| Corrente escalonada | Stepper | Aumento programado da corrente com o desgaste |
| Aperto | Squeeze | Fecho antes da corrente |
| Impulso | Weld pulse | Período com corrente |
| Arrefecimento | Cool | Pausa sem corrente entre impulsos |
| Manutenção | Hold | Força mantida durante a solidificação |
| Expulsão | Expulsion / splash | Metal fundido expelido |
| Ponto frio / falso | Cold / false / stick weld | Ponto sem fusão suficiente |
| Indentação | Indentation | Depressão deixada pelo elétrodo |
| Shunt | Shunting | Corrente desviada por pontos vizinhos |
| Folga | Gap / poor fit-up | Afastamento entre chapas |
| LME | Liquid metal embrittlement | Fissuração por zinco líquido |
| Lóbulo | Weldability lobe | Região de parâmetros com pontos aceitáveis |
| Curva de crescimento | Weld growth curve | Diâmetro em função da corrente |
| Resistência dinâmica | Dynamic resistance | Evolução de R durante o ponto |
| Arrancamento total | Full plug | Rotura com o botão inteiro arrancado |
| Rotura interfacial | Interfacial fracture | Rotura pela interface do nugget |
| AHSS | Advanced high-strength steel | Aços avançados de alta resistência |
| GI / GA | Galvanized / galvannealed | Revestimentos de zinco / zinco-ferro |
| LSL | Lower specification limit | Diâmetro mínimo especificado |
| LCL / UCL | Control limits | Limites de controlo estatístico |
| Cpl / Ppl | Lower capability index | Capacidade unilateral inferior |
| Gémeo digital | Digital twin | Modelo virtual ligado a dados reais |
Referência
Perguntas frequentes
Dúvidas comuns de quem começa a usar a Weldia.
Porque é que o campo de medição começa vazio?
Para evitar o viés de ancoragem: se o valor anterior estivesse no campo, seria mais fácil confirmá-lo do que medir. A última medição aparece à parte, só como referência.
Porque é que só existe limite mínimo (LSL)?
Um nugget maior não é defeito em si. O limite superior prático é a expulsão, que é um fenómeno do processo e não uma especificação do diâmetro. Por isso a capacidade é unilateral (Cpl).
Quantas medições são precisas para ver a capacidade?
Pelo menos 10 por ponto. Abaixo disso, o estado é INSUFFICIENT_DATA e a capacidade UNKNOWN. Com 20–30 medições a estimativa fica bastante mais estável.
Um ponto está dentro dos limites de controlo mas abaixo do mínimo. Como é possível?
Os limites de controlo descrevem a variação natural do processo; a LSL é o requisito. Um processo estável mas mal centrado fica dentro dos limites de controlo e, mesmo assim, produz pontos abaixo do mínimo. É um caso de parametrização (ver causa-raiz).
Enganei-me numa medição. Perdi o histórico?
Não. Cada gravação cria uma revisão nova; a anterior fica guardada. O SPC usa a revisão mais recente. Se o erro já não puder ser corrigido na sessão, um engenheiro pode excluir a medição do SPC, com motivo, no Drilldown.
O que devo fazer com uma oportunidade READY_FOR_REVIEW?
Tratá-la como hipótese: propor um schedule novo em DRAFT, submetê-lo a aprovação e validar com uma sessão de medição antes de o generalizar.
O diâmetro desce e sobe em dentes de serra. É um problema?
Se coincidir com a fresagem, é o comportamento esperado do desgaste do elétrodo. Preocupe-se se a recuperação deixar de acontecer ou se o mínimo de cada dente descer ao longo do tempo.
Referência
Referências externas
Bibliografia pública recomendada para aprofundar os temas desta wiki.
Soldadura por resistência
- Zhang, H.; Senkara, J. — Resistance Welding: Fundamentals and Applications, 2.ª ed., CRC Press, 2011.
- American Welding Society — Welding Handbook, Vol. 3, cap. Resistance Spot Welding.
- AWS C1.1 — Recommended Practices for Resistance Welding.
- AWS D8.9M — Test Methods for Evaluating the Resistance Spot Welding Behavior of Automotive Sheet Steel Materials.
- WorldAutoSteel — AHSS Application Guidelines: ahssinsights.org.
- ISO/TC 44/SC 6 — Resistance welding and allied mechanical joining: iso.org.
Estatística e qualidade
- Montgomery, D. C. — Introduction to Statistical Quality Control, 8.ª ed., Wiley, 2019.
- AIAG — Statistical Process Control (SPC) Reference Manual, 2.ª ed., 2005.
- NIST/SEMATECH — e-Handbook of Statistical Methods: itl.nist.gov/div898/handbook.
- Western Electric — Statistical Quality Control Handbook, 1956.
- Nelson, L. S. — "The Shewhart Control Chart — Tests for Special Causes", Journal of Quality Technology, 16(4), 1984.
Simulação e gémeo digital
- Grieves, M.; Vickers, J. — "Digital Twin: Mitigating Unpredictable, Undesirable Emergent Behavior in Complex Systems", Springer, 2017.